Өнім бойынша жылдам навигация
Баға ұсынысын алу
Талшықты арматуралау инженерлік пластмассалардағы қисаюға қалай әсер етеді
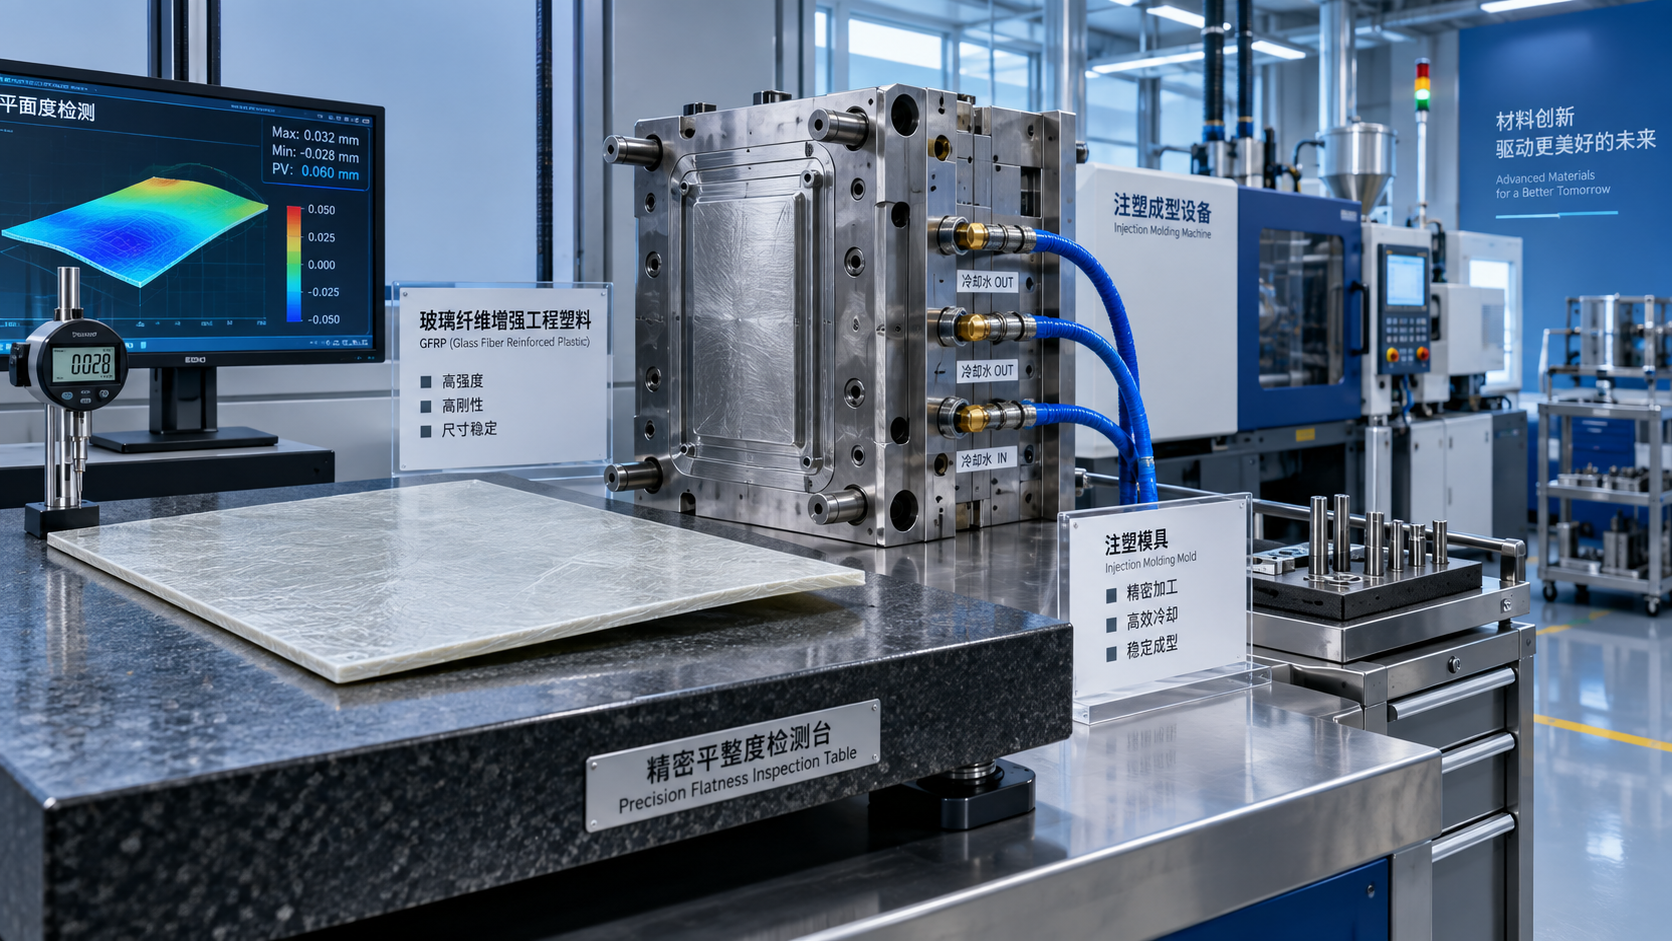
Инженерлік пластмассадан жасалған бөлшекке жоғары қаттылық, беріктік, жүктеме кезіндегі өлшемдік тұрақтылық немесе жақсартылған жылуға төзімділік қажет болғанда, талшықты арматуралау көбіне дұрыс шешім болып табылады. Шыныталшықпен арматураланған полиамид, PBT, PPS, PET және басқа компаундтар корпустарда, кронштейндерде, электрлік компоненттерде, автомобиль жүйелерінде және өнеркәсіптік жабдықта кеңінен қолданылады. Алайда бөлшекке құрылымдық беріктік беретін сол талшықтар оны қалыптау кезіндегі мінез-құлқын да күрделендіруі мүмкін.
Нәтижесі — қисаю. Бөлшек қалыптан сырттай жарамды болып шығуы мүмкін, бірақ салқындаған кезде бұралып, иіліп немесе жазықтыққа қойылатын маңызды талаптан ауытқуы мүмкін. Операторлар кейде ұстау қысымын арттыру немесе салқындату уақытын ұзарту арқылы әрекет етеді. Бұл параметрлер маңызды, алайда талшықпен толтырылған көптеген инженерлік пластмассалардағы негізгі мәселені шешпейді: шөгу енді барлық бағытта біркелкі болмайды.
Талшықтардың бағдарлануы, ағынның мінез-құлқы, қалып конструкциясы және салқындату жағдайлары арасындағы байланысты түсіну шешілетін технологиялық мәселені конструкция немесе материал таңдау мәселесінен ажыратуға көмектеседі. Сондай-ақ бұл барлық қисаюды жай ғана температура параметрлерінің мәселесі ретінде қарастыру сияқты жиі қателіктің алдын алады.
Неліктен талшықтар шөгу сипатын өзгертеді
Толтырғышсыз термопласттар полимер балқыма температурасынан бөлме температурасына дейін салқындаған кезде әдетте шөгеді. Жартылай кристалды материалдарда кристалдану көлемнің өзгеруіне ықпал ететіндіктен, тағы бір айнымалы фактор пайда болады. Теңгерімді салқындатылатын қарапайым пластинада бұл шөгу салыстырмалы түрде болжамды болуы мүмкін. Арматуралау осы тепе-теңдікті өзгертеді.
Қысыммен құю кезінде қысқа талшықтар балқыма ағынының бағытымен бағдарлануға бейім. Ағын бағыты бойында талшықтар полимер матрицасын тежеп, шөгуді азайтады. Ағын бағытына көлденең бағытта тежеу әлсіздеу болады, сондықтан шөгу әдетте жоғарырақ. Бұл айырмашылық анизотропты шөгу деп аталады. Бөлшектің бір беті, аймағы немесе ағын жолы басқа бөлігінен өзгеше шөккенде, ішкі кернеулер пайда болады. Содан кейін дайын компонент көбірек жиырылатын жаққа немесе бағытқа қарай иіледі.
Бұл әсер тек шыны талшықпен шектелмейді. Көміртекті талшық, минералды арматура, ұзын талшықты жүйелер және гибридті толтырғыштар да бағыттық шөгуге ықпал ете алады. Олардың салдары әртүрлі, өйткені талшық ұзындығы, пішіндік коэффициенті, толтыру деңгейі, беттік өңдеуі және полимер матрицасымен өзара әрекеттесуі әртүрлі. Дегенмен практикалық қағида өзгермейді: арматуралау механикалық қасиеттерді жақсартады, бірақ ағын тарихын өлшемдік мінез-құлық үшін маңыздырақ етеді.
Талшық мөлшерінің жоғары болуы автоматты түрде бөлшектің тегістеу болуын білдірмейді. Ол жалпы шөгуді азайтқанымен, бойлық және көлденең шөгу арасындағы айырмашылықты арттыруы мүмкін. Тар, қырлы компонент үшін бұл басқарылатын болуы мүмкін. Ал жазықтыққа қатаң талап қойылатын кең, жұқа панель үшін бұл қалыптаудағы негізгі тәуекелге айналуы ықтимал.
Талшықтардың бағдарлануы бүкіл толтыру сызбасымен қалыптасады
Талшықтардың бағдарлануын материалдың тұрақты қасиеті ретінде қабылдау оңай. Олай емес. Материал талшықтарды береді; ал олардың түпкілікті орналасуын көбіне қалып пен технологиялық процесс анықтайды. Қалып қабырғасында қатқан қабаттағы талшықтар ағын бағытында орналасуға бейім. Өзекте бағдарлану күрделірек болуы мүмкін, әсіресе балқыма бағытын өзгерткенде, тарылудан өткенде немесе басқа ағын фронтымен түйіскенде.
Сондықтан қақпа орны тек толтыру шешімі ғана емес, сонымен бірге өлшемдік шешім болып табылады. Тікбұрышты қақпақтағы бір бүйірлік қақпа көбіне айқын бірбағытты бағдарлану сызбасын жасайды. Геометрия симметриялы болғанымен, толтыру симметриялы болмаса, қабырға қалыңдығы теңгерімді болып көрінсе де бөлшек қисаюы мүмкін. Орталық қақпа, бірнеше теңгерімді қақпа немесе қақпаның қайта қаралған орны кейде бағдарлану теңгерімсіздігін азайта алады, алайда әр нұсқаны дәнекерлеу жіктері, сыртқы көрініс талаптары, тығыздау және қалыптың күрделілігі тұрғысынан да бағалау қажет.
Қабырғалар, тіректер, саңылаулар, өткір бұрылыстар және қалыңдықтың кенет өзгерістері де ағын бағытын өзгертеді. Талшықтар осы жолмен жүріп, жергілікті қаттылық айырмашылықтарын тудырады. Сондықтан жазық панельдің көрінетін беті біркелкі болып тұрса да, оның кері бетіндегі элемент салдарынан иілуі мүмкін. Модельдеу қолжетімді болған жағдайда, талшық бағдарлануын және қисаюды талдау болат кесілмей тұрып пайдалы болуы мүмкін. Модельдеу қалыптау сынақтарын алмастырмауы тиіс, алайда ол қақпа тұжырымдамаларын салыстыру және ағыннан туындайтын анизотропия шоғырлануы мүмкін аймақтарды анықтау үшін ерекше құнды.
Салқындату мен бағдарланудың өзара әрекеттесуі
Қалып ашылған сәтте қалыпталған бөлшек өлшемдік тұрғыдан тұрақты болмайды. Оның соңғы пішіні температураның таралуына, қалдық кернеуге, полимер морфологиясына және қалыптан кейінгі кондициялауға байланысты. Талшықтардың бағдарлануы артықшылықты бағыттарда қаттылық береді; ал біркелкі емес салқындату осы теңгерімсіздікті айқындайтын күшті тудырады.
Бөлшектің бір жағы екінші жағына қарағанда жылдамырақ салқындаса, ол ертерек қатып, басқа кернеу күйін бекітуі мүмкін. Қалып беттеріндегі біркелкі емес температуралар, су арнасының нашар сызбасы, бітелген салқындату арналары, кірістірмелер айналасындағы тұрақсыз жанасу және бірдей емес шығару жағдайларының барлығы әсер етуі мүмкін. Жартылай кристалды шайырларда қалып температурасы кристалдануға да ықпал етуі мүмкін. Нәтижесінде тексеру кезінде өлшемдері жарамды болғанымен, сақтаудан, құрастырудан, ылғал әсерінен немесе жылулық циклден кейін өзгеретін бөлшек алынуы ықтимал.
Ылғалға сезімтал материалдарға ерекше назар қажет. Шыныталшықпен арматураланған полиамид қалыптаудан кейін ылғалды сіңіріп, өлшемдері мен механикалық реакциясын өзгерте алады. Шайырды дұрыс кептіру өңдеу сапасы үшін қажет, бірақ ол өлшемдер өлшенетін жағдайды айқындау қажеттілігін жоймайды. Кондициялау жағдайын, тексеру уақытын және эталондық температураны анықтамайтын жазықтық талаптары бар сызба қалыптаушы, материал жеткізушісі және түпкілікті пайдаланушы арасында қажетсіз келіспеушілік тудыруы мүмкін.
Рецептураны өзгертпес бұрын операторлар нені тексеруі керек
Қисаю байқалғанда, кездейсоқ реттеуден гөрі жүйелі тексеру жылдамырақ. Деформацияның бағыты мен шамасы қайталанатынын, оның дереу ме әлде кондициялаудан кейін бе пайда болатынын және қуыстар арасында бірдей екенін растаңыз. Содан кейін нақты технологиялық жазбаны материал жеткізушісі ұсынған өңдеу диапазонымен салыстырыңыз. Балқыма температурасы, қалып температурасы, бүрку жылдамдығы, тығыздау профилі, салқындату уақыты және қалдық көлемінің тұрақтылығы жеке-жеке емес, бірге қарастырылуы керек.
- Қалып кінәлі деп есептемес бұрын шайыр ылғалдылығын және ластануын тексеріңіз.
- Қуыстар арасындағы салқындатуды, нақты қалып температурасын және су ағыны жағдайларын салыстырыңыз.
- Өзгерген ағын мінез-құлқы белгілерін анықтау үшін қақпа ізін, ағын іздерін, дәнекерлеу жіктерінің орналасуын және толтыру теңгерімін тексеріңіз.
- Бөлшекті шығару, бекітпелер және конвейермен өңдеу бөлшек әлі ыстық кезде деформация түсірмейтінін тексеріңіз.
- Жазықтықты белгіленген тіреу әдісімен өлшеңіз; икемді бөлшектер тексеру кезінде әртүрлі қыстырылып не тірелетіндіктен «талапқа сай емес» болып көрінуі мүмкін.
Тығыздау қысымына теңгерімді тәсіл қажет. Тығыздау жеткіліксіз болса, жергілікті шөгу және шөгу іздеріне байланысты деформация қалуы мүмкін. Шамадан тыс тығыздау кернеуді арттыруы, қақпа аймағында теңгерімсіздік тудыруы немесе шығарғаннан кейінгі деформацияны күшейтуі мүмкін. Мақсат барынша жоғары қысым емес; ол — расталған технологиялық терезе шегінде тұрақты масса, біркелкі өлшемдер және қайталанатын пішін.
Материал таңдауы маңызды, бірақ жарамсыз геометрияны түзете алмайды
Компаунд таңдауы бөлшектің нақты жұмыс жағдайынан басталуы тиіс: жүктеме, жұмыс температурасы, химиялық әсер, электрлік талаптар, сыртқы бетінің көрінісі, өлшемдік төзімділік және күтілетін кондициялау ортасы. Жоғары толтырылған марка жүк көтеретін компонент үшін негізді болуы мүмкін, бірақ жұқа сәндік қақпақ үшін қажетсіз қиын таңдау болуы ықтимал. Керісінше, қисаюды шешу үшін талшық құрамын азайту қаттылықты соншалықты төмендетуі мүмкін, бұл мәселені қалыптаудан құрастыруға немесе пайдалану кезіндегі қызметке ауыстырады.
Полимер тобы да бірдей маңызды. Арматураланған аморфты материал мен арматураланған жартылай кристалды материал бірдей қалып пен өңдеу жағдайларына әртүрлі жауап беруі мүмкін. Төмен қисаюлы немесе өлшемдік тұрақты деп көрсетілетін маркалар пайдалы бастапқы нүкте бола алады, алайда олардың өнімділігін нақты геометрияда тексеру қажет. Жеткізушілердің техникалық парақтарында әдетте белгілі сынақ жағдайларындағы шөгу диапазондары беріледі; олар алдын ала іріктеу үшін құнды, бірақ бөлшек деңгейіндегі жазықтықтың кепілдігі емес.
Бөлшек конструкциясы көбіне ең үлкен жақсартуды ұсынады. Біркелкі қабырға қалыңдығы дифференциалды салқындауды азайтады. Кейінірек салқындайтын қалың аймақтар түзілмеуі үшін қабырға қалыңдығы номиналды қабырғаға қатысты бақылануы тиіс. Симметриялы элементтер мен теңгерімді ағын жолдары бағыттық ығысуды азайтады. Ұзын жазық бетті болдырмау мүмкін болмағанда, есептелген алдын ала иілу немесе тірек элементі өңдеу арқылы бағдарланудың барлық ізін жоюға тырысқаннан тиімдірек болуы мүмкін.
Стандарттар және өлшеу тәртібі
Әрбір қалыпталған компонентке қолданылатын әмбебап «қисаю саны» жоқ. Сызба талаптары тиісті сипаттаманы анықтауы керек: жазықтық, түзулік, профиль, бұрыштылық, құрастыру саңылауы немесе функционалдық туралану. Тексеру әдісіне де сондай назар қажет. Бір бөлшек үшін еркін күйдегі өлшеу орынды болуы мүмкін, ал басқасын құрастыру бекітпесінде тексеру қажет, өйткені функционалдық өнімділік оның қалай орнатылатынына байланысты.
Материалдарды салыстыру үшін шөгу мен талшық құрамына арналған танылған сынақ әдістері ортақ техникалық тіл бере алады, алайда бөлшекті қабылдау келісілген сызбаға, өлшеу жағдайына және сынама алу жоспарына байланысты болуы тиіс. Компоненттер шекара арқылы жеткізілгенде, құжаттамада марка белгіленуі, партияның қадағалану мүмкіндігі, өңдеу талаптары және қолданылатын нормативтік құжаттама анық көрсетілуі керек. Мұндай айқындық қалыптау ұяшығындағы ақауды іздестіретін оператор үшін де, кіріс материалды бағалайтын сатып алу немесе сапа тобы үшін де пайдалы.
Қадағалану мүмкіндігіне қатысты дәл осындай көзқарас химиялық жеткізу тізбектеріне де қолданылады. Полимерге қатысты материалдармен де, арнайы химикаттармен де жұмыс істейтін компания қолдану шекараларын нақты ажыратуы керек. Мысалы,Неодим оксиді CAS#1313-97-9 — шыныны бояу, керамика, керамикалық конденсаторлар және катализ сияқты салаларда қолданылатын сирек жер қосылысы; ол қалыпталған полимерлердегі талшықты арматуралаудың алмастырушысы емес. Мұнда оның аталуы тек марка сәйкестігі, тазалыққа қойылатын талаптар, қаптама және құжаттама материалдың кең санатына емес, нақты қолданылуына сәйкес келуі тиіс екенін еске салу үшін ғана орынды.
Қисаюы төмен бөлшектерге арналған практикалық жол
Ең сенімді тәсіл — қисаюды жүйелік әсер ретінде қарастыру. Бөлшектің функционалдық төзімділігінен және өлшеу жағдайынан бастаңыз. Геометрияны және ықтимал ағын бағыттарын қарастырыңыз. Болдырмауға болатын анизотропияны қоспай, механикалық өнімділікті қамтамасыз ететін арматуралау деңгейін таңдаңыз. Содан кейін бақыланатын кептірумен, теңгерімді толтырумен, тиісті тығыздаумен және тексерілген қалып салқындатуымен тұрақты қалыптау терезесін белгілеңіз. Өзгеріс қажет болса, бір уақытта бір ғана маңызды айнымалыны өзгертіп, бөлшектерді бірдей кондициялау кезеңінен кейін салыстырыңыз.
Көптеген арматураланған инженерлік пластмассалар үшін шешуші сұрақ «Талшық қисаюды тудыра ма?» деген емес. Талшық оған ықпал ете алады, бірақ пайдалырақ сұрақ: «Талшықтар қай жерде бағдарланады, бөлшек қай жерде әртүрлі шөгеді және бұл пішін функцияға қалай әсер етеді?» Осы тармақтар айқын болған соң, шешім де нақтырақ болады — қақпаны ауыстыру, қабырға бөлігін теңгерімдеу, салқындатуды түзету, марканы қайта қарау немесе шынайы емес тексеру жағдайын қайта анықтау.
Жаһандық химия саудасы жеткізу тұрақтылығына, нормативтік талаптарға сәйкестікке және жауап беру уақытына жоғары талаптар қоятындықтан, материалдық қолдау да техникалық тұрғыдан нақты болуы тиіс. Химия өнеркәсібінің ірі орталығы Шаньдунда орналасқан Huafeng Chemical компаниясы кешенді сыртқы сауда мүмкіндіктері және кең өнім портфелі арқылы шетелдік клиенттерге қолдау көрсетеді. Арматураланған полимер жобасы үшін пайдалы келесі қадам — тұрақты өндіріс басталмай тұрып, қисаюға ұшыраған бөлшектер соңғы құрастыруға жеткеннен кейін емес, материал маркасын, өңдеу нұсқаулығын, партия құжаттамасын және бөлшек деңгейіндегі қабылдау критерийлерін сәйкестендіру.
Бүгін бізге сұрауыңызды жіберіңіз