Өнім бойынша жылдам навигация
Баға ұсынысын алу
PET шайырындағы ылғал инжекциялық қалыптау кезіндегі ақауларды қалай тудырады
PET шайырындағы ылғал тұрақты инжекциялық қалыптау процесін операторлар мен өндірістік командалар үшін қымбат ақаулар көзіне жылдам айналдыра алады.
Дұрыс кептірмеудің балқыма тұтқырлығына, бет сапасына, өлшемдерге және бөлшек беріктігіне қалай әсер ететінін түсіну тұрақты өнім шығаруды сақтау және алдын алуға болатын қалдықтарды болдырмау үшін өте маңызды.
Неліктен ылғал PET шайырын өңдеудегі аса маңызды мәселе болып табылады
PET шайыры гигроскопиялық материал болып табылады, яғни оның түйіршіктері сақтау, тасымалдау, жеткізу және қалыптау машинасындағы ашық әсер ету кезінде қоршаған ауадан суды сіңіреді.
Ылғалға сезімтал кейбір материалдардан айырмашылығы, PET ішкі ылғалдылығы қалыптауға жарамды деңгейден асып кетсе де, өңдеуге дейін қалыпты болып көрінуі мүмкін.
Ылғал PET шайыры қыздырылған цилиндрге түскеннен кейін сіңірілген су гидролиз арқылы полимер тізбектерімен әрекеттесіп, балқу кезінде молекулалық массаны біржола төмендетеді.
Бұл тек сыртқы көрініске қатысты мәселе емес. Гидролиз шайырдың өзін өзгертеді, сондықтан нығыздау қысымын арттыру немесе қалып температурасын өзгерту өнімділікті толық қалпына келтіре алмайды.
Операторлар көбіне жеке бір айқын ақаудан гөрі, алдымен өндірістің тұрақсыздығын байқайды. Доза салмағы, жастықша орны, толу сипаты және бөлшектің сыртқы түрі бір мезгілде өзгеруі мүмкін.
Пайдалы жұмыс қағидасы қарапайым: егер PET бөлшектерінде кенеттен сыртқы ақаулар мен механикалық әлсіздік байқалса, қалыптау параметрлерін реттемес бұрын кептіру жағдайларын тексеріңіз.
PET шайыры дұрыс кептірілмегенде не болады
PET полимер тізбектері бақыланатын толтыру, нығыздау және қатаю үшін қажетті балқыма беріктігін қамтамасыз етеді. Су өңдеудің жоғары температураларында осы тізбектерді үзеді.
Тізбек ұзындығы азайған сайын балқыма тұтқырлығы төмендейді. Материал жеңілірек ағуы мүмкін, бірақ бұл көрінерлік жақсару әдетте өңдеудің жақсаруын емес, деградацияны білдіреді.
Тұтқырлығы төмен PET жұқа аймақтарды тез толтыра алады, алайда ол тұрақсыз нығыздауды, шамадан тыс қылауды, өлшем тұрақтылығының нашарлауын және кернеуге төзімділіктің төмендеуін тудыруы мүмкін.
Гидролиз сондай-ақ әдетте IV деп аталатын меншікті тұтқырлықты төмендетеді. IV молекулалық массаға байланысты болғандықтан, IV-дің өлшенетін төмендеуі термиялық өңдеу полимер деградациясын тудырғанын растайды.
Шайыр ыстық бункерде, беру мойнында, цилиндрде немесе шнектің тоқырау аймағында ұзақ уақыт ылғал күйде қалса, деградация күшейе түседі.
Цилиндрдің жоғары температурасы реакцияны жеделдетуі мүмкін, алайда температураның өзі негізгі себеп емес. Дұрыс кептірілген PET шайыры қалыпты өңдеу температураларына төтеп бере алады.
Осы себепті цилиндр параметрлерін төмендету белгілерді уақытша жасыруы мүмкін, бірақ толық толмау, дәнекерлеу сызықтарының сапасыздығы және бет бедерінің жеткіліксіз берілуі сияқты басқа мәселелер туғызады.
Ылғалдан туындайтын жиі кездесетін инжекциялық қалыптау ақаулары
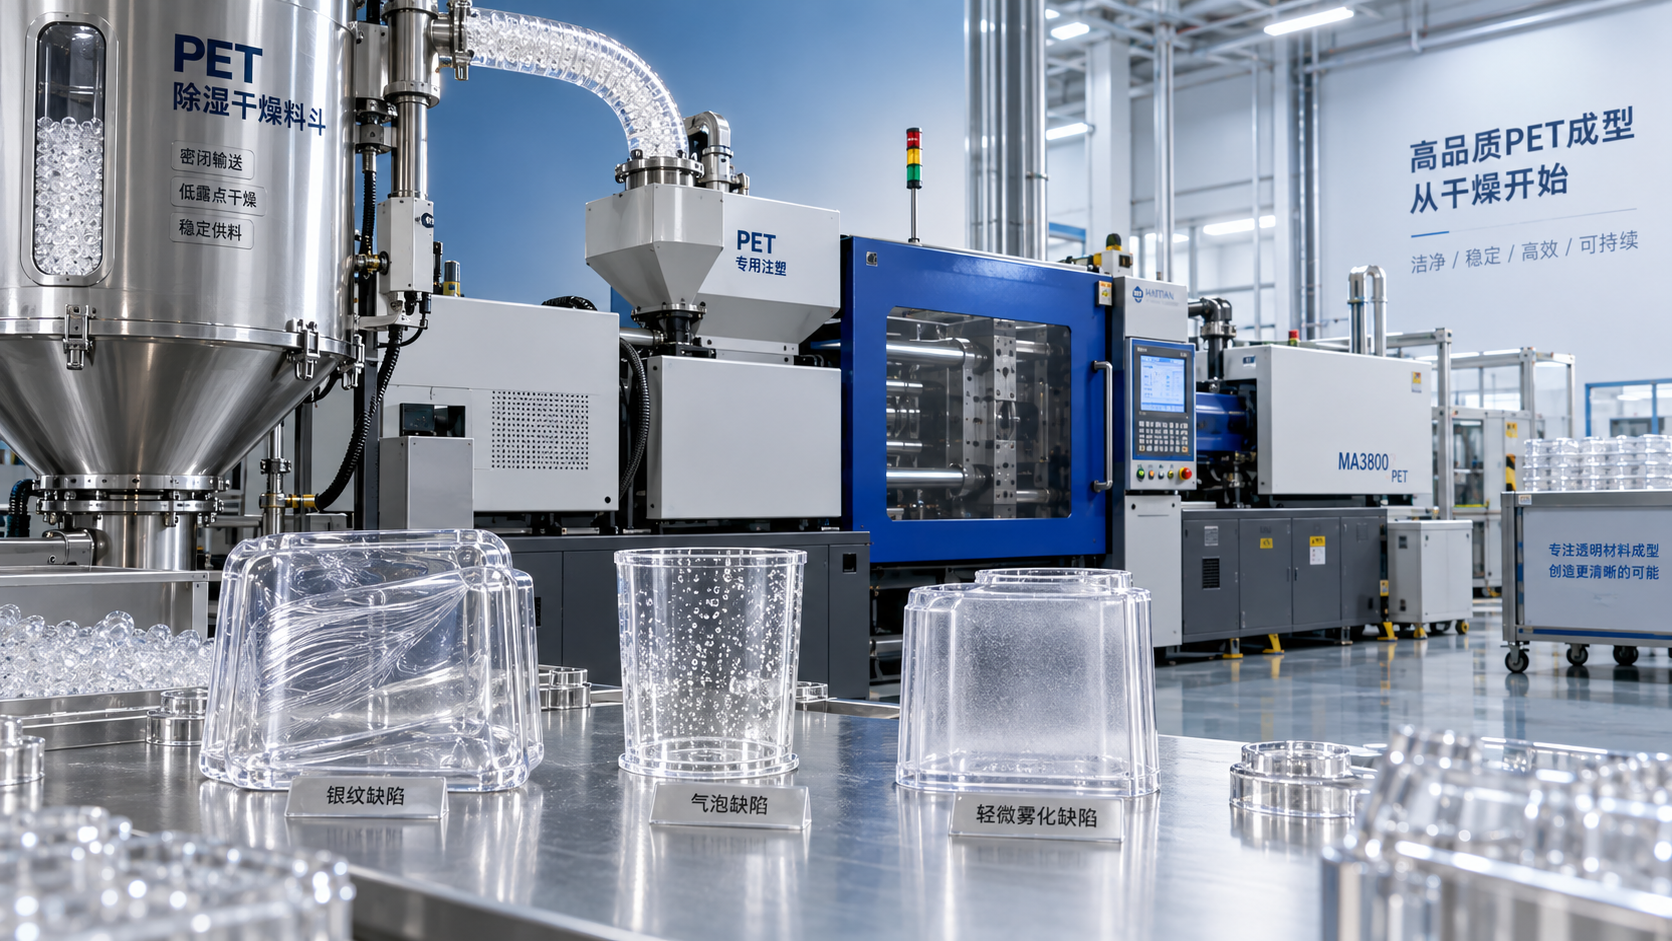
Шашырау, күміс жолақтар және беттік жолақтану
Шашырау іздері ылғалға байланысты PET ақауларының ең танымал түрлерінің бірі болып табылады. Олар балқыма ағыны бағытынан таралатын күмістей, ақшыл немесе жолақ тәрізді өрнектер ретінде көрінеді.
Су ыстық балқыманың ішінде буға айналады. Балқыма қуысқа енгенде, ұсталып қалған бу қақпалар, жұқа учаскелер немесе ағын фронттары маңында көрінетін жолақтар тудырады.
Ұқсас іздер ластанудан, желдетудің нашарлығынан немесе шамадан тыс ығысудан да туындауы мүмкін. Алайда PET кептіру жазбалары сенімсіз болған кезде алдымен ылғалды тексеру қажет.
Көпіршіктер, қуыстар және күлбіреулер
Ылғалдан пайда болған бу ішкі көпіршіктерді немесе беткі күлбіреулерді түзе алады. Бұл ақаулар бірден көрінуі немесе бөлшектер салқындап, тұрақтанғаннан кейін пайда болуы мүмкін.
Мөлдір PET компоненттері үшін көпіршіктер әсіресе қолайсыз, өйткені тіпті кішкентай қуыстар мөлдірлікті азайтады, оптикалық бұрмалану тудырады және дайын қалыпталған өнімді әлсіретеді.
Қабырғалары қалың бөлшектер әсіресе осал, өйткені ішкі газдар шықпай тұрып сыртқы қабат қатып, сырттай жарамды болып көрінетін беттің астында қуыстар қалуы мүмкін.
Беріктіктің төмендеуі және морттық
Гидролизденген PET сырттай жарамды көрінгенімен, пайдалану кезінде істен шығуы мүмкін. Молекулалық массаның төмендеуі соққыға төзімділікті, созылу сипаттамаларын, шаршау мерзімін және жарылуға төзімділікті азайтады.
Бұл қауіп контейнерлер, электр компоненттері, автомобиль бөлшектері, тұрмыстық техника элементтері және қайталанатын жүктемеге немесе температура өзгерістеріне ұшырайтын кез келген қалыпталған өнім үшін маңызды.
Операторлар сырттай таза үлгіні кептірудің жеткілікті екенінің дәлелі ретінде қабылдамауы керек. Маңызды қолданбалар үшін механикалық сынақ немесе IV мониторингі қажет болуы мүмкін.
Түсінің өзгеруі және бұлыңғырлану
Артық ылғал сарғаюға, бұлыңғырлануға және айқындықтың төмендеуіне ықпал етуі мүмкін, әсіресе ұзақ тұру уақыты гидролиз бен екінші реттік термиялық деградацияның жалғасуына мүмкіндік бергенде.
Ұнтақталған қайталама материал, бояу концентраттары немесе үйлеспейтін қоспалар болғанда түсінің өзгеруі күшеюі мүмкін, бұл материалдарды мұқият бөлу мен кептірудің маңызын одан әрі арттырады.
Қылау, өлшемдік ауытқу және бөлшек салмағының өзгеруі
Ылғал балқыма тұтқырлығын төмендеткенде, полимер саңылауларға оңайырақ енуі мүмкін. Қысқыш күші мен қалыптау параметрлері өзгеріссіз қалса да, қылау артуы мүмкін.
Тұтқырлықтың төмендеуі нығыздау сипатын да өзгерте алады. Операторлар бөлшек салмағының тұрақсыздығын, шөгу өзгерісін, өлшемдердің тұрақсыздығын немесе салқындағаннан кейінгі майысуды байқауы мүмкін.
Бұл белгілер көбіне қалыптың тозуы немесе қысымды басқару мәселелері ретінде қате диагностикаланады. Материал тарихын қарау жабдыққа не аспапқа қажетсіз өзгерістер енгізудің алдын алады.
Ылғал ақауларын басқа процесс мәселелерінен қалай ажыратуға болады
Көптеген инжекциялық қалыптау ақауларының бірнеше себебі болады, сондықтан диагностика тек сыртқы көрініске емес, дәлелдерге негізделуі тиіс. Ылғалды өлшеуден және кептіруді растаудан бастаңыз.
PET үшін жарамды ылғал анализаторын пайдаланыңыз және тек ашылмаған қойма қаптамасынан алынған материалды емес, түйіршіктерді машинада өлшеңіз.
Көптеген PET инжекциялық қалыптау маркалары үшін өңдеушілер әдетте қалыптауға дейінгі ылғалдылықты 50 ppm-нен төмен деңгейге бағыттайды. Әрқашан шайыр жеткізушісінің техникалық деректер парағын басшылыққа алыңыз.
Егер өлшенген ылғал жоғары болса, алдымен кептіру процесін түзетіп, қысымды, жылдамдықты, температураны немесе қалып параметрлерін өзгертпес бұрын бақыланатын салыстырмалы үлгілерді қалыптаңыз.
Әр тексеру үшін күнін, партия нөмірін, ылғал нәтижесін, кептіргіш температурасын, шық нүктесін, тұру уақытын, бункерді жүктеу әдісін және байқалған ақау үлгісін тіркеңіз.
Бұл құрылымдалған тәсіл ылғал шайырды нашар желдетуден, ластанудан, шамадан тыс ығысудан, деградацияланған қайталама материалдан, тозған кері клапан сақиналарынан немесе қалып температурасын дұрыс реттемеуден ажыратуға көмектеседі.
Жылдам диагностикалық сынақ ретінде расталған құрғақ бастапқы PET-пен өзгермеген жағдайларда бөлшектерді қалыптауға болады. Айқындық пен тұрақтылықтың жақсаруы ылғалдың қатысы барын айқын көрсетеді.
Инжекциялық қалыптауға дейін PET шайырын дұрыс кептіру
PET шайырын тек қарапайым ыстық ауа бункерін емес, тұрақты төмен шық нүктелі ауаны бере алатын адсорбентті кептіру жабдығын пайдаланып кептіру керек.
Ыстық ауа беткі ылғалды баяу жояды, бірақ ішкі ылғалды жеткілікті төмендете алмауы мүмкін. Адсорбентті кептіргіштер ылғалды тиімді жоюды қолдайтын құрғақ ауаны қамтамасыз етеді.
PET кептірудің типтік жағдайлары маркасына, түйіршік өлшеміне, жабдыққа және бастапқы ылғалға байланысты көбіне төрт-алты сағат бойы 150-ден 180 градус Цельсийге дейінгі аралықта болады.
Бұл мәндер әмбебап нұсқаулықтар емес, жұмыс істеуге арналған бағдарлар. Шамадан тыс температура немесе тым ұзақ тұру уақыты қалыптау басталғанға дейін түйіршіктердің жабысуына, сарғаюына немесе деградациясына әкелуі мүмкін.
Кептіргіштің ауа ағыны бункер өлшемі мен өткізу қабілетіне жеткілікті болуы керек. Дұрыс орнатылған температура нашар ауа ағынын немесе шамадан тыс жүктелген кептіру жабдығын өтей алмайды.
Шық нүктесі де сондай маңызды. Көптеген PET кептіру операциялары шық нүктесі минус 40 градус Цельсий немесе одан төмен адсорбентті ауаны мақсат етеді.
Тек контроллердің орнатылған мәнін емес, кептіргіштегі нақты шық нүктесін бақылаңыз. Қаныққан адсорбент, ауа ағып кетуі немесе регенерацияның нашарлығы жасырын кептіру ақауларын тудыруы мүмкін.
Кептіру уақыты түйіршіктер мақсатты материал температурасына жеткеннен кейін ғана басталады. Суық материалды бункерге жүктеу оның бірден пайдалануға дайын екенін білдірмейді.
Мүмкіндігінше бірінші кірген – бірінші шыққан жүйесін қолданыңыз. Аралас тұру уақыттары бункердің бір бөлігінің құрғақ, ал жаңадан қосылған материалдың ылғал күйде қалуына әкелуі мүмкін.
Ылғал сіңірудің алдын алатын материалмен жұмыс істеу тәжірибелері
Ыстық, құрғақ түйіршіктер ылғалды цех ауасына ұшыраған жағдайда, дұрыс кептірудің пайдасы тез жойылуы мүмкін. Шайырды кептіргіштен шыққан сәттен қалыптауға дейін қорғаңыз.
Іс жүзінде мүмкін болған жерде герметикаланған немесе дұрыс жобаланған жабық контурлы тасымалдау жүйелерін пайдаланыңыз. Ашық тасымалдау контейнерлері мен қақпағы жоқ бункерді жүктеу ылғалдың қажетсіз әсерін тудырады.
Бункер қақпақтарын жабық ұстаңыз және тиегіш қосылыстарының, бақылау терезелерінің, вакуум желілерінің және материал шлангілерінің айналасындағы тығыздағыштарды тексеріңіз. Кішігірім ағып кетулер ұзақ өндірістік циклдерге әсер етуі мүмкін.
Кептірілген PET шайырын престің жанындағы ашық жәшіктерде қалдырмаңыз. Келесі ауысымға немесе өндіріс ауысымына дейін шайыр қайтадан ылғал сіңіре бастайды.
Материал партияларын ауыстырғанда контейнерлерге шайыр маркасын, түсін, жеткізуші партиясын, кептіру басталған уақытын және расталған ылғал сынағы мәртебесін анық етіп белгілеңіз.
Ұнтақталған қайталама материалды бөлек бақылау қажет, себебі онда ылғал, шаң, ұсақ бөлшектер, ластану немесе алдыңғы термиялық тарих болуы мүмкін. Қайталама материал бір рет қалыпталғандықтан, оны құрғақ деп есептемеу керек.
Қайталама материалдың пайызын өнім талаптары мен жеткізуші нұсқауларына сәйкес шектеңіз. Қайталама материалдың жоғары деңгейі тұтқырлық ауытқуын күшейтіп, ақаулардың себебін анықтауды қиындатады.
Сақтау тәртібі барлық химиялық материалдарға қолданылады. Мысалы, Натрий сульфиді CAS#1313-82-2 сияқты гигроскопиялық өнімдер қатаң бақыланатын қолдануды талап етеді, өйткені ылғалдың әсері қауіпсіздік пен сапаға елеулі қауіп тудыруы мүмкін.
Ылғалдың зақымдануын күшейте алатын машина жағдайлары
Тіпті жеткілікті кептірілген PET те машина жағдайлары шамадан тыс жылулық әсер тудырса, деградациялануы мүмкін. Цилиндр нақты доза көлемі мен цикл уақытына сәйкес келуі тиіс.
Үлкен цилиндрдегі өте шағын дозалар тұру уақытын арттырады. Материал балқыған күйде ұзағырақ қалып, термиялық деградация мен ацетальдегид түзілу ықтималдығын көбейтеді.
Цилиндрде PET болған кезде ұзақ бос тұру кезеңдерінен аулақ болыңыз. Өндіріс тоқтаған кезде, әсіресе өңдеудің жоғары температураларында, белгіленген тазарту немесе тоқтату рәсімін сақтаңыз.
Жоғары кері қысым, шнектің шамадан тыс жылдамдығы, тарылған саптамалар және тар қақпалар ығысу жылуын арттыра алады. Бұл жағдайлар ылғалдан басталған ақауларды күшейтуі мүмкін.
Беру мойнының, шнек ұшының, кері клапанның, саптаманың және ыстық арналы жүйенің маңындағы тоқырау аймақтарын тексеріңіз. Тоқтап қалған PET деградацияланады және жаңа балқыманы ластайды.
Қалыпты желдету әлі де маңызды. Жақсы желдету ылғал шайырды түзетпейді, бірақ нашар желдету газ іздерін күшейтіп, ылғалға байланысты шашырауды айқынырақ етеді.
Қысқа мерзімді ақауларды үлкен температуралық өзгерістермен жоюға тырысудың орнына, балқыманың тұрақты температура профильдерін қолданыңыз. Жиі реттеулер түпкі себепті талдауды сенімсіз етеді.
Операторларға арналған практикалық ақауларды жою реті
Шашырау, көпіршіктер, бұлыңғырлық, морт бөлшектер немесе тұрақсыз салмақ пайда болғанда, барлық машина параметрлерін бірден реттеудің орнына бақыланатын ақауларды жою ретін бастаңыз.
Біріншіден, шикізатты тексеріңіз. PET маркасын, партия сәйкестігін, қаптама жағдайын, сақтау кезіндегі әсерді, қайталама материал пайызын және түйіршіктердің ашық қалдырылған-қалдырылмағанын растаңыз.
Екіншіден, машина кірісіндегі шайыр ылғалын өлшеңіз. Нәтижені жеткізуші талабымен салыстырып, көрсеткішті жұмыс жазбасында сақтаңыз.
Үшіншіден, кептіргіштің жұмысын тексеріңіз. Нақты ауа температурасын, шық нүктесін, ауа ағынын, регенерация циклін, бункердегі тұру уақытын, сүзгі жағдайын және жүктеу тәжірибесін тексеріңіз.
Төртіншіден, кептіру расталғаннан кейін шектеулі үлгіні қалыптаңыз. Бөлшек сапасындағы өзгерістерді материал жағдайына жатқызу үшін негізгі инжекциялық параметрлерді тұрақты ұстаңыз.
Бесіншіден, сыртқы түрі мен функциясын бірге бағалаңыз. Тиісті жерде айқындықты, жолақтарды, көпіршіктерді, қылауды, өлшемдерді, бөлшек салмағын, қақпа сапасын және сыну сипатын тексеріңіз.
Алтыншыдан, ылғал мәселесі бақылауға алынғаннан кейін ғана процесс жағдайларын тексеріңіз. Тұру уақытын, цилиндр профилін, шнектің қалпына келуін, кері қысымды және қалыпты желдетуді қарастырыңыз.
Бұл реттілік босқа кететін өндірістік сынақтарды азайтады. Ол сондай-ақ операторларды сақтау, кептіру немесе материалмен жұмыс істеудегі жоғары ағындық ақаулардан туындаған кемшіліктер үшін кінәлаудан қорғайды.
PET шайыры сапасын бақылаудың сенімді тәртібін құру
PET-ті сенімді қалыптау оператордың жадына емес, қайталанатын бақылауларға тәуелді. Жазбаша кептіру стандарттары әр шайыр маркасын, рұқсат етілетін ылғал ауқымын және тексеру жиілігін анықтауы тиіс.
Операторларды ақаулардың ерте белгілерін, әсіресе әлсіз жолақтануды, мөлдірліктің өзгеруін, жастықша орнының ауытқуын, әдеттен тыс иісті және шнектің қалпына келу сипатының өзгеруін тануға үйретіңіз.
Шық нүктесінің ауытқуы, кептіргішке техникалық қызмет көрсету ақаулары, конвейердің ағуы және кептірілген материалдың ылғалды ауаға жоспардан тыс ұшырауы үшін дабылдар немесе құжатталған жауап әрекеттерін енгізіңіз.
Ылғал мәселелері қайталанғанда сатып алу бөлімімен және жеткізушілермен үйлестіріңіз. Қаптама сапасы, транзит жағдайлары, қойма ылғалдылығы және партия тұрақтылығы өндіріс басталғанға дейін қалыптау нәтижелеріне әсер етуі мүмкін.
Экспортқа бағдарланған химиялық жеткізу тізбектері үшін құжаттама мен жедел байланыс маңызды, өйткені өңдеушілер әртүрлі алаңдарда тұрақты, талаптарға сай операцияларды қамтамасыз ету үшін қадағаланатын материал ақпаратына мұқтаж.
Тұрақты ылғал сынағы ақаулы бөлшектерді сұрыптауға, қалыптарды қайта өңдеуге, далалық ақауларды зерттеуге немесе сапа шағымынан кейінгі өндіріс уақытының жоғалуына қарағанда әлдеқайда аз шығындалады.
Қорытынды
PET шайырындағы ылғал ақаулар тудырады, себебі су балқу кезінде полимерді гидролиздеп, молекулалық массаны, балқыма беріктігін, бөлшек сыртқы түрін және механикалық сипаттамаларын төмендетеді.
Инжекциялық қалыптау операторлары үшін ең тиімді әрекет — ылғалды өлшеу, адсорбентті кептіруді тексеру, кептірілген түйіршіктерді ылғалды ауадан қорғау және процесс жағдайларын құжаттау.
PET ақаулары туындағанда, бірден қысым немесе температура өзгерістерімен өтемдеуге тырыспаңыз. Алдымен шайырдың жағдайын растаңыз, содан кейін дәлелдерге негізделген бақыланатын машина реттеулерін жасаңыз.
Тәртіпті кептіру және материалмен жұмыс істеу тәртібі айқынырақ бөлшектерді, тұрақтырақ өлшемдерді, берігірек қалыпталған өнімдерді, қалдық деңгейінің төмендеуін және болжамдырақ инжекциялық қалыптау процесін қамтамасыз етеді.
Бүгін бізге сұрауыңызды жіберіңіз