




Өнім бойынша жылдам навигация
Баға ұсынысын алу
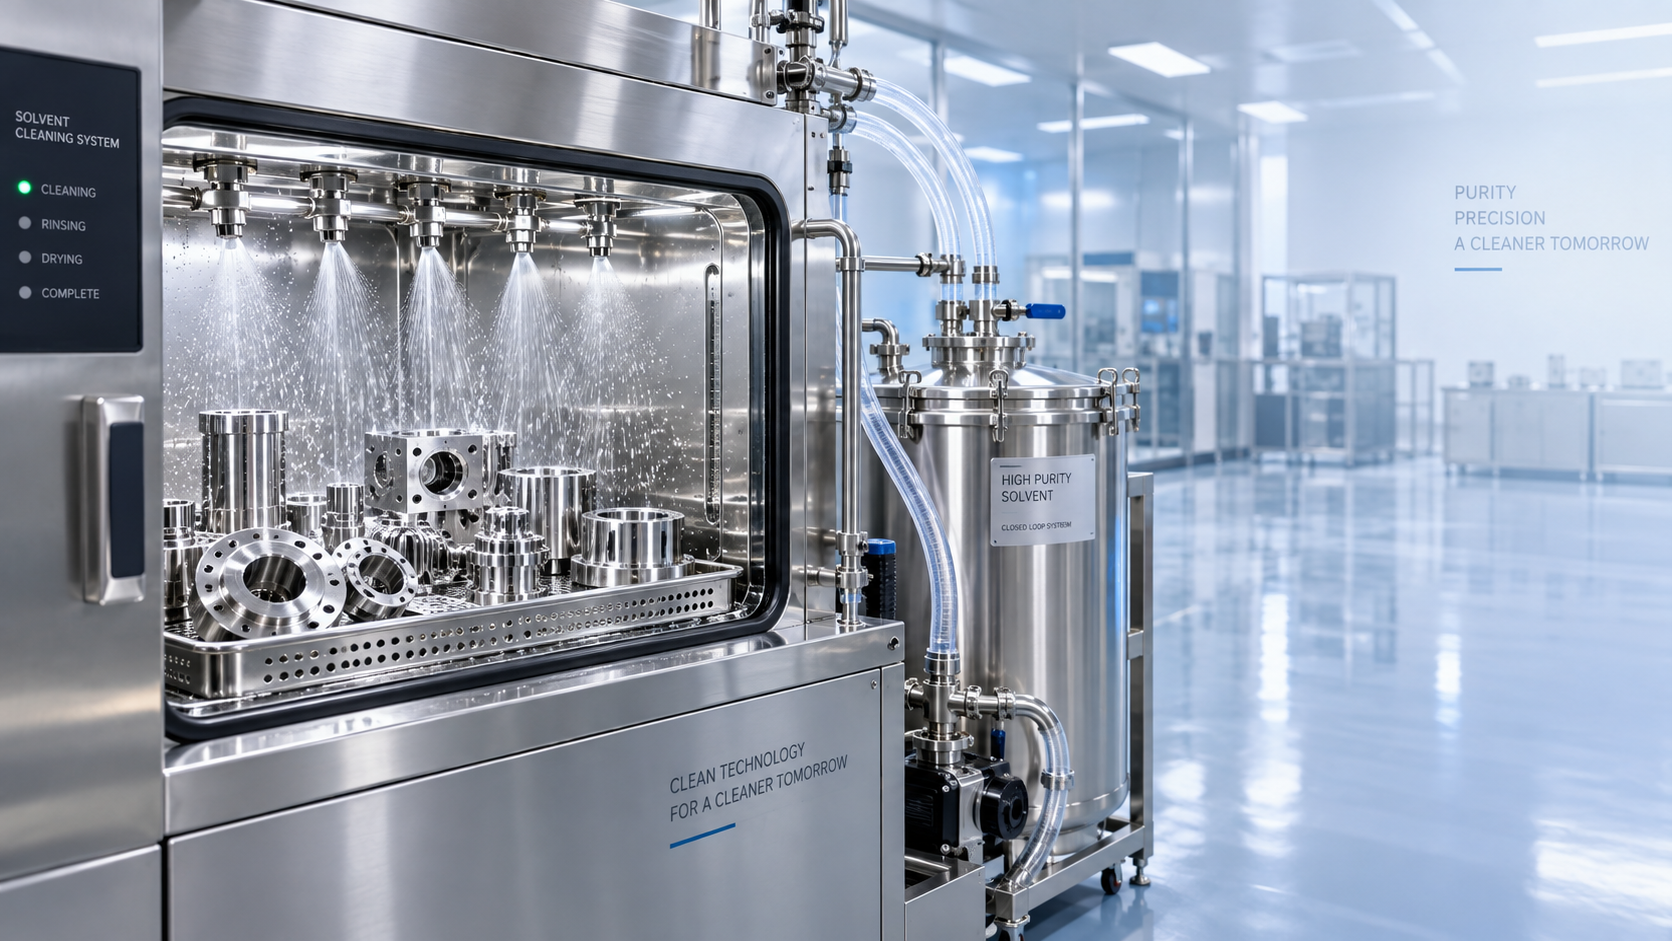
Тазалаудан кейін аз қалдық қалдыратын өнеркәсіптік еріткіштерді таңдау
Тазалаудан кейін аз қалдық қалдыратын өнеркәсіптік еріткіштерді таңдау бет сапасын жақсартып, қайта өңдеуді азайтып, қауіпсіз әрі тиімдірек операцияларды қолдай алады.
Металл бөлшектермен, жабдықпен немесе өндірістік құралдармен жұмыс істейтін операторлар үшін дұрыс таңдау тазалау қабілетін, булану сипаттамаларын, үйлесімділікті, қауіпсіздік шараларын және нормативтік міндеттемелерді теңестіруі керек.
Практикалық мақсат тек тез кебетін сұйықтық емес. Бұл бетті тексеруге, құрастыруға, жабын жағуға, желімдеуге немесе сақтауға дайындайтын қайталанбалы тазалау процесі.
Еріткіш атауынан емес, бетке қойылатын талаптан бастаңыз
Аз қалдық әртүрлі операцияларда әртүрлі мағынаны білдіреді. Өңделген кронштейн жеңіл іздерге төзе алуы мүмкін, ал электрондық жинақ немесе қапталған компонент төзе алмауы мүмкін.
Өнеркәсіптік еріткіштерді салыстырмас бұрын, тазаланған бөлшек келесіде не істеуі керектігін анықтаңыз. Әдетте рұқсат етілетін қалдық деңгейін келесі процесс айқындайды.
Бояу үшін тіпті аз мөлшердегі майлы қабыршақтар балық көзі тәрізді ақауларға, нашар адгезияға, біркелкі емес жылтырға немесе жабынның мерзімінен бұрын бұзылуына әкелуі мүмкін. Тазалау сапасы өндірістік талапқа айналады.
Желімдеп біріктіру кезінде көзге көрінбейтін қалдық байланыс беріктігін төмендетуі мүмкін. Операторлар бетті таза деп көруі мүмкін, бірақ сынақ кезінде немесе пайдалану орнында жинақ ақауларына тап болуы ықтимал.
Дәлме-дәл бөлшектерде қалдық өлшеуге, майлауға, тығыздауға немесе электрлік контактіге кедергі келтіруі мүмкін. Ең жақсы тазартқыш компоненттің функционалдық төзімділігіне байланысты.
Беттің «көзге көрінердей таза», «су қабыршағы үзілмейтін», «жабын жағуға дайын» немесе «аналитикалық таза» болуын қажет ететінін анықтаңыз. Бұл сипаттамалар жалпы аз қалдық туралы мәлімдемелерден гөрі нақтырақ бағыт береді.
Су қабыршағы сынағы кейбір металл беттер үшін пайдалы болуы мүмкін. Үздіксіз су қабыршағы әдетте тамшыланатын немесе ажырайтын суға қарағанда жақсырақ тазалықты көрсетеді.
Алайда бұл қарапайым сынақ барлық ластағышты анықтай алмайды. Ол процеске тән тексеру әдістері мен құжатталған сапа стандарттарын алмастырмай, толықтыруы тиіс.
Операторлар сондай-ақ қалдықтың еріткіштің өзінен, қайта шөгетін еріген ластанудан, лас сүрткіштерден, ластанған ванналардан немесе толық кептірілмеуден туындайтынын анықтауы керек.
Тазалаудан кейін қалдықтың не тудыратынын түсініңіз
Қалдық буланғаннан кейін қалған ұшпайтын материал болуы мүмкін. Оның құрамына майлар, беттік-белсенді заттар, тұрақтандырғыштар, тұздар, еріген полимерлер, пигменттер немесе өңдеу кезінде берілген ластағыштар кіруі мүмкін.
Еріткіш тез булануы мүмкін, бірақ құрамында жоғары температурада қайнайтын қоспалар болса немесе кір бетке жайылып қана қойылса, ол бәрібір қабыршақ қалдыруы мүмкін.
Керісінше, баяу буланатын тазартқыш ластануды тиімді ерітіп, одан кейін бақыланатын шаю немесе кептіру кезеңі қолданылса, тамаша нәтиже бере алады.
Тазалау өнімділігі еріту қабілетіне, жанасу уақытына, араластыруға, температураға, ванна күйіне және жою әдісіне байланысты. Еріткішті таңдау ғана әлсіз процесті түзете алмайды.
Майлар мен тоңмайлар көбіне жеткілікті полярсыз еріту қабілетін талап етеді. Полярлы ластану, тұздар және кейбір технологиялық қалдықтар полярлы еріткіштерді, суды немесе құрастырылған тазалау жүйелерін қажет етуі мүмкін.
Өнеркәсіптік ортада аралас ластану жиі кездеседі. Металл ұнтағымен, саусақ іздерімен, желім қалдығымен және шаңмен араласқан кесу сұйықтығы әдетте кезең-кезеңмен жүргізілетін тәсілді қажет етеді.
Мұндай жағдайларда бір еріткіш негізгі кірді босатуы мүмкін, ал екінші шаю еріген материалды бөлшекке қайта шөгіп қалмай тұрып жояды.
Мөлдір сұйықтықты таза сұйықтық деп санамаңыз. Жуу ваннасында операторлар лайлануды, шөгіндіні немесе түс өзгерісін көрмей тұрып-ақ еріген ластану жиналуы мүмкін.
Ваннаның қолданылу мерзімін, еріткіштің бөлшекпен ілесе шығарылуын, булану шығынын, судың түсуін және бөлшектік жүктемені бақылаңыз. Бастапқы еріткіш спецификациясы жарамды болғанның өзінде, бұл факторлар қалдықты тұрақты түрде арттыра алады.
Булану жылдамдығын нақты жұмысқа сәйкестендіріңіз
Жылдам булану көбіне аз қалдықпен байланыстырылады, өйткені бөлшекте сұйықтық аз қалады. Дегенмен шамадан тыс жылдамдық тазалау және қауіпсіздік мәселелерін туындатуы мүмкін.
Өте жылдам еріткіш ауыр тоңмайды ерітуге, саңылауларға жетуге немесе бедерлі беттерден ластануды кетіруге жеткілікті уақыт болмай тұрып буланып кетуі мүмкін.
Жылдам булану бөлшекті салқындатып, ылғалды жағдайда конденсация тудыруы мүмкін. Нәтижесінде дақтар, коррозия қаупі немесе сумен таралатын ластану пайда болуы ықтимал.
Баяу булану ұзағырақ әсер ету уақытын береді және кірді кетіруді жақсарта алады. Ол қолмен сүртуге, батырып тазалауға немесе геометриясы күрделі компоненттерге қолайлы болуы мүмкін.
Мұндағы ымыра — цикл уақыты. Операторларға еріткіштің қамалып қалмауы үшін жеткілікті кептіру уақыты қажет, бірақ тазаланған бөлшектерге ауадағы шаң немесе саусақ іздері жиналатындай тым ұзақ болмауы тиіс.
Жұмыстың толық реттілігін қарастырыңыз: жағу, ұстап тұру, сүрту, шаю, кептіру, тексеру және тасымалдау. Ең жылдам сұйықтық әрдайым ең жылдам сенімді процесті жасай бермейді.
Ашық жұмыс орындарында ұшқыштық бу әсеріне және өртке қарсы шараларға да ықпал етеді. Булану жылдамдығы жоғары болған сайын желдету талаптары мен шығын арқылы еріткіш тұтынуы артуы мүмкін.
Жабық жабдықта баяу өнімдер ұзағырақ кептіруді немесе қалпына келтіру циклдерін талап етуі мүмкін. Қалдық будың кейінгі қыздыру, жабын жағу немесе орау операцияларына әсер етпейтінін растаңыз.
Практикалық бағалау кептіру уақытын ғана емес, оны кірді кетірумен салыстырады. Еріткішті қалыпты зауыт жағдайларында өкілдік бөлшектерде сынаңыз.
Өндіріс ауқымын ұлғайтпас бұрын материалдардың үйлесімділігін тексеріңіз
Егер аз қалдықты еріткіш негіз материалға әсер етсе, оның пайдасы жоқ. Металдар, пластиктер, эластомерлер, жабындар, жапсырмалар және желімдер мүлде әртүрлі реакция беруі мүмкін.
Алюминий қорытпалары жарамсыз жүйелерде дақтануы немесе коррозияға ұшырауы мүмкін. Мыс пен жез түсін өзгерте алады, ал кейбір пластиктер жарықшақтануы, ісінуі, жұмсаруы немесе өлшемдік тұрақтылығын жоғалтуы мүмкін.
Резеңке тығыздағыштарға ерекше назар аудару қажет. Ашық металлда жақсы жұмыс істейтін тазартқыш пластификаторларды бөліп шығаруы немесе жиналған компонент ішіндегі төсемнің ісінуіне себеп болуы мүмкін.
Көрінетін беттермен қатар жасырын беттерді де сынаңыз. Ішкі арналар, қосылыстар, оқшауланған аймақтар және кеуекті материалдар еріткішті ашық, тегіс беттерге қарағанда ұзағырақ сақтауы мүмкін.
Үйлесімділікті тексеру визуалды көріністі, салмақ өзгерісін, қаттылықты, ісінуді, жабын адгезиясын, иістің сақталуын және толық кептіруден кейінгі функционалдық өнімділікті қамтуы тиіс.
Маңызды қолданбалар үшін нақты кірмен, жоспарланған концентрациямен, қалыпты әсер ету уақытымен және көзделген кептіру әдісімен бақыланатын үлгі сынағын қолданыңыз.
Нәтижелерді материал және процесс бойынша құжаттаңыз. Бұл операторлардың өнеркәсіптік еріткіштерді тек қолжетімділігіне, бағасына немесе ұқсас көрінісіне қарай алмастыруының алдын алады.
Жеткізушінің техникалық деректері бастапқы іріктеуге бағыт бере алады, бірақ олар сіздің бөлшектеріңіздегі валидацияны алмастыра алмайды. Өндірістік қалдықтар мен материал маркалары нысандар арасында жиі өзгереді.
Қайта ластанудың алдын алу үшін тазалық пен процесті бақылауды қолданыңыз
Қалдықты бақылау көбіне премиум еріткішті таңдаудан гөрі өңдеу тәртібіне байланысты. Таза еріткіш күнделікті қолдануда тез ластануы мүмкін.
Арнайы контейнерлерді, герметикалық беру жүйелерін және таңбаланған тасымалдау құралдарын пайдаланыңыз. Ашық шелектер мен қайта қолданылған бөтелкелер шаңның, судың, майдың және қате материалдардың түсуіне мүмкіндік береді.
Сүртіп тазалау үшін еріткішпен үйлесімді, түк бөлінуі бақыланатын сүрткіштерді таңдаңыз. Сапасыз маталар талшықтар, байланыстырғыштар, бояғыштар немесе сіңірілген май қалдыруы мүмкін.
Сүрткіштер қаныққанға дейін ауыстырыңыз. Лас сүрткіш еріген кірді қайта таратады, әсіресе жолақтар оңай байқалатын тегіс металл немесе жылтыратылған беттерде.
Мүмкін болған жағдайда компонентті молынан суландырудың орнына тазартқышты сүрткішке жағыңыз. Бұл артық бүркуді, будың бөлінуін және еріткіштің тігістерге қажетсіз өтуін азайтады.
Маңызды бөлшектерде бір бағытта сүрту үлгісін пайдаланыңыз. Сүрткішті таза бөліктері ашылатындай бүктеу ластануды қайта-қайта жаюдың орнына алыстатуға көмектеседі.
Батырып тазалау жүйелері үшін сүзуді сақтап, ауыстыру критерийлерін белгілеңіз. Сүзу бөлшектерді жояды, бірақ еріген майларды немесе жоғары температурада қайнайтын ластағыштарды жоймауы мүмкін.
Су қолданылатын жерде электрөткізгіштікті, кермектілікті және кептіру сапасын бақылаңыз. Минералды шөгінділерді, әсіресе қыздырып кептіргеннен кейін, еріткіш қалдығы деп қате қабылдауға болады.
Соңғы шаю сапасы ерекше маңызды. Таза соңғы шаю көбіне қатты ластанған негізгі ваннада қайта-қайта жуудан гөрі жақсырақ бет береді.
Қауіпсіздікті, әсер етуді және нормативтік шектерді ерте бағалаңыз
Қалдыққа қатысты өнімділікті қызметкерлер қауіпсіздігінен бөлуге болмайды. Дұрыс өнеркәсіптік еріткіштер нысанның желдету, оқыту, сақтау және төтенше жағдайларды бақылау жүйелері шегінде қолдануға жарамды болуы керек.
Сынақтан бұрын қауіпсіздік деректер парағын қарап шығыңыз. Тұтану температурасын, бу қысымын, әсер ету шектерін, тері арқылы сіңу қауіптерін, уыттылықты және үйлеспеушіліктерді растаңыз.
Операторлар қауіпті тек иіске қарап бағаламауы керек. Кейбір қауіпті материалдардың иіс арқылы ескерту қасиеті әлсіз, ал басқалары қауіпті әсер ету деңгейлерінен әлдеқайда төмен концентрацияда сезіледі.
Бу немесе тұман түзілуі мүмкін жерлерде жергілікті сорғыш желдетуді қолданыңыз. Жалпы бөлме желдетуі қолмен тазалау, ваннамен жұмыс, бүрку немесе жабық жабдық аймақтары үшін жеткіліксіз болуы мүмкін.
Жеке қорғаныс құралдары нақты еріткішке сай таңдалуы тиіс. Қолғап материалдары айтарлықтай өзгереді, ал өткізу уақыты қалыңдыққа, температураға және жанасу ұзақтығына байланысты өзгеруі мүмкін.
Еріткіш көзге көрінетін қалдық аз қалдырады деп, оны қауіпсіздеу деп ешқашан есептемеңіз. Ұшпайтын құрамның төмен болуы автоматты түрде төмен уыттылықты, төмен жанғыштықты немесе қоршаған ортаға төмен әсерді білдірмейді.
Қауіпті қалдықтарға қойылатын талаптар да маңызды. Пайдаланылған тазалау сұйықтықтарында жою жөніндегі міндеттер мен шығынды өзгертетін майлар, металдар, пигменттер немесе реттелетін заттар болуы мүмкін.
Халықаралық жеткізу тізбектері үшін жаңа өнімді өндіріске енгізбес бұрын жергілікті химиялық тізімдегі мәртебесін, тасымалдау жіктемесін, таңбалауды және импорт талаптарын тексеріңіз.
Химиялық аралық өнімдерді әдеттегі тазалау еріткіштері ретінде қарастырмаңыз
Кейбір химиялық заттардың еріткішке ұқсас пайдалы қасиеттері бар, бірақ олар жалпы тазалауға жарамсыз. Олардың өнеркәсіптік құндылығы синтезде, рецептурада немесе аналитикалық қолданбаларда болуы мүмкін.
Анилин CAS#62-53-3 — бояғыштарда, дәрі-дәрмектерде, пестицидтерде, резеңке қоспаларында, шайыр материалдарында, хош иістендіргіштерде, май тұрақтандырғыштарында және аналитикалық жұмыстарда қолданылатын химиялық аралық өнім.
Ол өңдеуге қатысты елеулі қауіптері бар түссізден бозғылт сарыға дейінгі сұйықтық. Ауа немесе жарық әсерінен тотығып, күңгірттенуі мүмкін, бұл қалдыққа сезімтал тазалау мақсаттарына қайшы келеді.
Анилин сондай-ақ жедел уыттылық, тері арқылы сіңу, қоршаған орта және жану қауіптерін тудырады. Ол қатаң сақтауды, үйлесімді қорғаныс құралдарын, бақыланатын желдетуді және нормативтік тексеруді талап етеді.
Оның қайнау температурасы шамамен 184 градус Цельсий, сондықтан ол әдеттегі аз қалдықты беттік тазалау қолданбалары үшін тез буланатын нұсқа емес.
Операторлар өнімдерді олардың мақсатты қолданылуына және бекітілген қауіпсіздік шараларына сәйкес таңдауы тиіс. Химиялық заттың заттарды еріту қабілеті оны тазалау еріткіші ретінде жарамды етпейді.
Кез келген үміткерді бағалау кезінде арнайы тазалау рецептурасын, технологиялық еріткішті және химиялық шикізатты ажыратыңыз. Бұл алдын алуға болатын қауіпсіздік пен сапа тәуекелдерін азайтады.
Аз қалдықты еріткішке практикалық сынақ жүргізіңіз
Өндірістік тазартқышты ауыстырмас бұрын, өкілдік бөлшектерді пайдаланып құжатталған сынақ жүргізіңіз. Ең қиын кірлерді, ең сезімтал материалдарды және қалыпты жұмыс жағдайларын қамтыңыз.
Сынақ алдында нақты қабылдау-қабылдамау критерийлерін белгілеңіз. Мысалдарға визуалды тазалық, су қабыршағының мінез-құлқы, беттік энергия, жабын адгезиясы, бөлшектер саны, гравиметриялық қалдық немесе электрлік өнімділік жатады.
Кемінде екі немесе үш үміткерді бірдей жағдайларда салыстырыңыз. Еріткішті, сүрткіш түрін, әсер ету уақытын және кептіру әдісін бір мезгілде өзгерту нәтижелерді түсіндіруді қиындатады.
Әр үлгі үшін бастапқы кір күйін, еріткіш мөлшерін, жағу әдісін, жанасу уақытын, температураны, сүрту санын, кептіру уақытын және тексеру нәтижесін жазыңыз.
Қажет болған жағдайда жаңа және ескірген еріткішті де сынаңыз. Алғашқы күні жақсы жұмыс істеген үміткер қайталама қолданудан немесе ластану жүктемесінен кейін нашар нәтиже көрсетуі мүмкін.
Сынақтар кезінде операторлардың пікірлерін ескеріңіз. Булануды бақылаудың қиындығы, күшті иістер, біркелкі емес сүрту немесе шамадан тыс дақтану толық енгізуден бұрын мәселелерді анықтай алады.
Бір литрдің бағасын ғана емес, қабылданған тазаланған бөлшекке шаққандағы шығынды өлшеңіз. Тұтыну, қалдықтарды өңдеу, еңбек уақыты, қайта өңдеу, желдету қажеттілігі және қабылданбаған бөлшектер нақты шығынға әсер етеді.
Бекітілгеннен кейін сынақты стандартты операциялық рәсімге айналдырыңыз. Концентрацияны, жағу әдісін, ванна шектерін, тексеру жиілігін, сақтау ережелерін және ауыстыру аралықтарын анықтаңыз.
Бір реттік тазалау нәтижесіне емес, қайталанымдылыққа сүйеніп таңдаңыз
Ең жақсы аз қалдықты тазартқыш — мақсатты кірді тұрақты түрде кетіретін, компонентті қорғайтын, қауіпсіз өңдеуді қолдайтын және келесі өндірістік кезеңге сай келетін тазартқыш.
Қажетті бет күйін анықтаудан бастаңыз. Одан кейін еріту қабілетін, булану жылдамдығын, үйлесімділікті, тазалықты, процесті бақылауды, қызметкердің әсер етуін және қалдықтарға қатысты міндеттемелерді бірге бағалаңыз.
Операторлар үшін ең пайдалы шешім сирек жағдайда «қай еріткіш ең күшті?» болады. Ол — «қай бекітілген процесс әр ауысымда ең аз қайта өңдеумен таза бөлшектер береді?» деген сұрақ.
Сондықтан өнеркәсіптік еріткіштерді бақыланатын сынақтар және нақты жұмыс стандарттары арқылы таңдау керек. Тәртіпті бағалау жасырын қалдықты, өндірістегі ауытқуды және кейінгі ақауларды азайтады.
Бүгін бізге сұрауыңызды жіберіңіз