









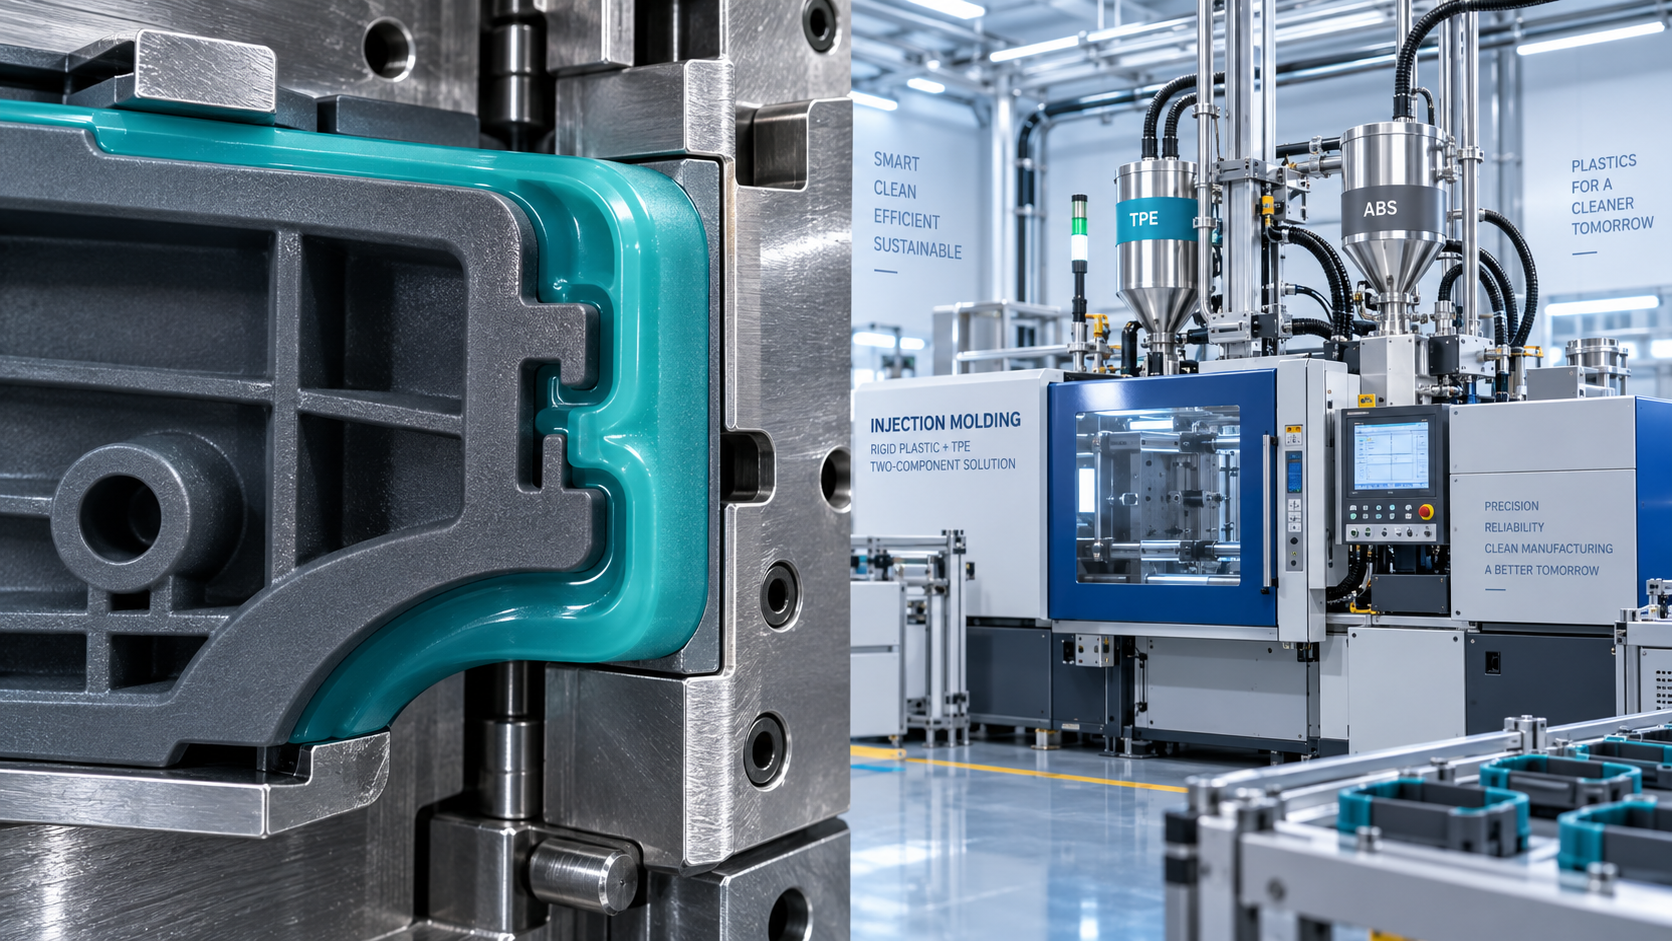
Сенімді қайта қаптау адгезиясы берік, жоғары өнімді қалыпталған компоненттерді алуға ұмтылатын операторлар үшін аса маңызды. Термопластикалық эластомерлер икемділікті, ұсталымды және өңдеу тиімділігін ұсынады, алайда сәтті байланыс материалдар мен процесті қатаң бақылауды талап етеді.
Негізгі практикалық қағида қарапайым: берік адгезия тек температураны арттыру арқылы сирек қамтамасыз етіледі. Ол үйлесімді материалдарға, таза негізге, интерфейстің дұрыс температурасына, жеткілікті қысымға және тұрақты уақыт режиміне байланысты.
Материалдардың үйлесімділігін баптауларды сынап көруден бұрын тексеріңіз
Термопластикалық эластомерлер байланыспаған кезде операторлар көбіне алдымен цилиндр температурасын немесе бүрку қысымын реттейді. Бұл баптаулар маңызды, бірақ олар түбегейлі үйлеспейтін полимер химиясын сенімді түрде еңсере алмайды.
Қайта қаптау адгезиясы балқыған эластомер қатты негізді суландырғанда, онымен тығыз жанасқанда және молекулалық өзара әрекеттесу, диффузия, механикалық бекіту немесе осы механизмдердің үйлесімі пайда болғанда дамиды.
Негіз полипропилен, полиэтилен, ABS, поликарбонат, нейлон, полиэстер немесе металл кірістірме болуы мүмкін. Әр материалдың беттік энергиясы, полярлығы, ыстыққа төзімділігі және байланысу қасиеттері әртүрлі.
Мысалы, көптеген TPE маркалары полипропиленмен тиімді байланысады, өйткені олардың құрамында үйлесімді полиолефин фазалары бар. PP үшін таңдалған TPE ABS немесе поликарбонатта нашар нәтиже көрсетуі мүмкін.
Нақты негіз маркасы үшін әрдайым жеткізушіден адгезия жөніндегі нұсқаулықты сұраңыз. «Пластиктермен байланысады» сияқты жалпы мәлімдемелер өндірістік шешімдер мен сапаны жоспарлау үшін жеткіліксіз.
Негіздің құрамында толтырғыштар, жалынға төздіргіштер, қалыптан босататын қоспалар, қайта өңделген материал, пигменттер немесе майлағыштар бар-жоғын тексеріңіз. Шайыр тобы өзгеріссіз қалса да, бұл ингредиенттер беттік қасиеттерді өзгерте алады.
Толық өндірістік процесті өзгертпес бұрын шағын, бақыланатын үйлесімділік сынағын жүргізіңіз. Үлгілерді жоспарланған негізбен, жоспарланған TPE маркасымен, мақсатты геометриямен және өкілді цикл жағдайларымен қалыптаңыз.
Жедел адгезияны да, кондициялаудан кейінгі адгезияны да бағалаңыз. Қалыптаудан кейін берік болып көрінген бөлшек жылу әсерінен, ылғалдылықтан, химиялық жанасудан, соққыдан, қайталама иілуден немесе температуралық циклден кейін ажырауы мүмкін.
Компонентке сай келетін қабыршақты жұлу, тарту, созу, айқаспалы ығысу немесе функционалдық ажырату сынақтарын қолданыңыз. Сынақ қалыпталған бөлшек пайдалану кезінде шын мәнінде қалай жүктелетінін қайталауы тиіс.
Негіз бетін қалыпқа кіргізбес бұрын бақылаңыз
Беттің ластануы қайта қаптау адгезиясының тұрақсыз болуының ең жиі себептерінің бірі. Май, шаң, саусақ іздері, ылғал, миграция қалдықтары және босатқыш агенттер полимерлердің тығыз жанасуына кедергі келтіруі мүмкін.
Көзге таза көрінетін негіз міндетті түрде байланыстыруға дайын бола бермейді. Силиконның, балауыздың, антистатикалық қоспаның немесе механикалық өңдеу сұйықтығының аз мөлшері тек сынақ кезінде байқалатын әлсіз интерфейс тудыруы мүмкін.
Кірістірмелер мен алдын ала қалыпталған негіздер үшін нақты өңдеу әдісін белгілеңіз. Қажет болған жағдайда таза қолғаптарды, жабық контейнерлерді, арнайы жұмыс беттерін және қалыптауға дейінгі қысқа ашық тұру уақытын пайдаланыңыз.
Егер бөлшектер тазаланса, тазалау процесінің өзінен қалдық қалмайтынын тексеріңіз. Кейбір сулы жуғыш заттар, еріткіштер немесе шаю суындағы минералдар кептіру толық болмаған кезде байланысуға әсер етуі мүмкін.
Ылғалға сезімтал материалдар қолданылғанда негізді мұқият кептіріңіз. Нейлон, полиэстер және кейбір толтырылған инженерлік пластиктер суды сіңіріп, қайта қаптау кезінде интерфейс ақауларын немесе буға байланысты қуыстарды тудыруы мүмкін.
Күрделі үйлесімдер үшін бетті белсендіру қажет болуы мүмкін. Плазма, корона, жалынмен өңдеу, лазерлік текстуралау және химиялық праймерлер беттік энергияны арттыра немесе пайдалы механикалық бекіту элементтерін жасай алады.
Беттік өңдеу тиімді деп жай ғана қабылданбай, расталуы тиіс. Мүмкін болған жерде беттік энергияны өлшеп, содан кейін қалыпталған бөлшектерді қалыпты өндірістік жағдайларда сынау арқылы жақсаруды растаңыз.
Белсендіруден кейінгі уақыт маңызды. Кейбір өңделген беттер ескіру, ластану немесе миграция салдарынан жоғары энергиялы күйін біртіндеп жоғалтады, сондықтан қайта қаптауға дейінгі ең ұзақ рұқсат етілетін уақытты белгілеңіз.
Механикалық текстура ұсталымды жақсарта алады, бірақ ол үйлесімді материалдардың орнын баспайды. Кертіктер, тесіктер, кері ойықтар, қабырғалар және жырашықтар нашар интерфейстік адгезияны жасырудың орнына байланысты қолдауы тиіс.
Интерфейске зақым келтірмей сулануды жақсарту үшін температураны қолданыңыз
Температура қайта қаптау кезінде термопластикалық эластомерлерге қатты әсер етеді, себебі тұтқырлық балқыманың негізді қаншалықты жақсы суландыратынын және қатып қалмай тұрып интерфейстің ұсақ элементтерін қалай толтыратынын анықтайды.
Тым салқын балқыма қуыс арқылы жеткілікті аға отырып, молекулалық деңгейде тығыз жанасу түзе алмауы мүмкін. Нәтижесінде байланыс көбіне әлсіз, біркелкі емес немесе оңай қабыршақтанатын болып көрінеді.
Балқыма температурасын арттыру сулануды жақсарта алады, бірақ тек жеткізуші ұсынған өңдеу диапазонында. Шамадан тыс қыздыру TPE-ні ыдыратуы, бөлшектің түсін өзгертуі, иіс тудыруы немесе жиектердің ағуын арттыруы мүмкін.
Қатты негіздің температурасы да сондай маңызды. Салқын негіз TPE-нің бірінші қабатын тез қатырып, сулануды төмендетеді және интерфейстегі диффузияны шектейді.
Қалып температурасын біртіндеп көтеріп, адгезия нәтижелерін цикл уақытымен, өлшемдік тұрақтылықпен және беттің сапасымен салыстырыңыз. Жылырақ қалып көбіне шектен тыс цилиндр температурасынан гөрі байланыстыру тұрақтылығын тиімдірек жақсартады.
Металл немесе қалың қатты компоненттер жылуды жылдам әкеткенде кірістірмелерді алдын ала қыздыру пайдалы болуы мүмкін. Алайда деформацияны, тотығуды, операторларға төнетін қауіпті немесе кірістірме температураларының тұрақсыздығын болдырмау үшін бақыланатын қыздыруды қолданыңыз.
Тек жабдық баптауларына сенбей, нақты температураларды бақылаңыз. Цилиндр аймақтарының, соплоның, қалыптың, ыстық арнаның және негіздің температуралары көрсетілетін мәндерден өзгеше болуы мүмкін.
Температура өлшемдерін іске қосу кезінде де, тұрақты өндіріс кезінде де тіркеңіз. Кейбір адгезия мәселелері алғашқы мақұлданған үлгілерде емес, жабдық жылулық тепе-теңдікке жеткеннен кейін пайда болады.
Қайта өңделген материал қолданылса, жылулық тарих балқыма аққыштығын немесе ыдырау сипатын өзгерткен-өзгертпегенін бағалаңыз. Ұнтақталған қалдықтың құбылмалы мөлшері номиналды температура баптаулары өзгермесе де адгезия ауытқуын тудыруы мүмкін.
Интерфейстің толық жанасуы үшін бүрку және тығыздау жағдайларын орнатыңыз
Бүрку жылдамдығы толтыру, ығысудан қызу, ауаны шығару және интерфейсті суландыру арасындағы тепе-теңдікке әсер етеді. Дұрыс баптау бөлшек қалыңдығына, қақпа конструкциясына, ағын ұзындығына және TPE тұтқырлығына байланысты.
Өте баяу бүрку негіз бетінде мерзімінен бұрын салқындауға мүмкіндік береді. Өте жылдам бүрку ағынның атқылауын, қамалып қалған ауаны, күйік іздерін, шамадан тыс ығысуды немесе тұрақсыз сыртқы көріністі тудыруы мүмкін.
Материал жеткізушісі ұсынған диапазоннан бастаңыз, содан кейін бір уақытта бір ғана айнымалыны реттеңіз. Тек көзбен тексеруге сүйенбей, құжатталған адгезия сынағы арқылы бөлшектерді салыстырыңыз.
Әсіресе қабырғалар, бұрыштар және текстура маңында интерфейсті толық толтыру үшін жеткілікті бүрку қысымын сақтаңыз. Жасырын интерфейс аймақтарындағы толық толмаған учаскелер кейін жергілікті қабаттануға айналуы мүмкін.
Қақпа ашық тұрған кезде тығыздау қысымы мен ұстау уақыты жанасуды жақсарта алады. Алайда шамадан тыс тығыздау жиектердің ағуына, кернеуге, деформацияға және қайта қаптау шекарасы маңындағы сыртқы ақауларға әкелуі мүмкін.
Компонент аса маңызды болғанда немесе өндіріс көлемі жоғары болғанда қуыс қысымын бақылауды қолданыңыз. Ол тек гидравликалық қысымға қарағанда нақты толтыру және тығыздау әрекеті туралы анығырақ көрініс береді.
Қақпаның орналасуы мұқият назар аударуды қажет етеді. Қақпаны байланыстыру аймағы арқылы біркелкі ағынды қамтамасыз ететіндей және жоғары кернеулі жерлерде дәнекер тігістерін, кідіріс іздерін немесе ауа қалталарын болдырмайтындай етіп орналастырыңыз.
Мүмкін болған жерде балқыма фронтын алдымен ең үлкен байланыстыру бетіне бағыттаңыз. Бұл негізді жылырақ сақтайды және тығыздау аяқталмай тұрып интерфейстің қатып қалу қаупін азайтады.
Қалыпты дұрыс желдетіңіз. Қамалып қалған газ жергілікті жанасуды болдырмауы, күйік іздерін тудыруы және операторлар қате түрде шайыр сапасына жатқызуы мүмкін үзік-үзік байланыс әлсіздігін туғызуы мүмкін.
Ылғалды, сақтауды және материалмен жұмыс істеуді тұрақты басқарыңыз
Ылғалдылықты бақылау қалыпталған бұйымның сыртқы көрінісіне де, қайта қаптау адгезиясына да әсер етеді. TPE химиясына байланысты сіңірілген су күміс жолақтарды, көпіршіктерді, бет сапасының төмендеуін, тұтқырлықтың ауытқуын немесе интерфейс әлсіздігін тудыруы мүмкін.
Кептіру температурасы, уақыты, шық нүктесі және кептіруден кейінгі ең ұзақ ашық тұру уақыты бойынша TPE жеткізушісінің талаптарын орындаңыз. Бір кептіру бағдарламасы термопластикалық эластомердің барлық маркаларына жарамды деп ойламаңыз.
Мүмкін болған жағдайда кептірілген материалды герметикалы бункерлерде немесе бақыланатын беру жүйелерінде ұстаңыз. Қалыптау машинасының жанындағы ашық қаптар ылғалды өндірістік ортада ылғалды тез қайта сіңіруі мүмкін.
Материалдың ластануы ылғал сияқты назар аударуды талап етеді. Үйлеспейтін TPE маркаларын, түсті концентраттарды, тазарту қоспаларын немесе алдыңғы өндірістен қалған шайырды араластыру адгезияны айтарлықтай өзгертуі мүмкін.
Материалды нақты сәйкестендіруді, бункерді бақыланатын тазалауды және іске қосу кезіндегі құжатталған тазартуды қолданыңыз. Үйлеспейтін қалдықтың аз мөлшері өндірістің алғашқы бөлшектерінің адгезия сынағынан өтпеуіне әкелуі мүмкін.
Кейбір өнеркәсіптік кәсіпорындар тазалау және суды басқару операцияларында ылғалға сезімтал функционалдық қоспаларды пайдаланады. Мысалы,Sodium polyacrylate CAS#9003-04-7 ылғал әсері онымен жұмыс істеу қасиетіне ықпал етуі мүмкін болғандықтан мұқият сақталуы тиіс.
Бұл материал TPE байланыстырудың әмбебап шешімі ретінде емес, өнеркәсіптік рецептуралар мен суды ұстап тұруға арналған қолданбалар үшін өзекті. Ресми үйлесімділікті бағаламай, қалыптау қоспаларына қатысы жоқ қоспаларды қоспаңыз.
Қатты негіз үшін де, қайта қаптау материалы үшін де партия бойынша қадағалану мүмкіндігін сақтаңыз. Қадағалану адгезия қасиеті күтпеген жерден өзгергенде технологиялық ауытқуды партияға байланысты өзгерістерден ажыратуға көмектеседі.
Қайталанатын ақаулар кезінде ауқымды технологиялық реттеулер жасамас бұрын шайыр партияларының нөмірлерін, кептіру жазбаларын, ылғалдылықты, ауысым өзгерістерін, қалып температурасын және машина дабылдарын салыстырыңыз.
Бөлшек пен қалып жабдығын берік байланысты қолдайтындай етіп жобалаңыз
Бөлшек конструкциясы интерфейске қанша кернеу түсетінін анықтайды. Тіпті тамаша химиялық адгезия да өткір бұрыштар, жіңішке байланыс аймақтары, қалыңдықтың күрт өзгерістері немесе қабыршақтануға бейім геометрия жүктемені шоғырландырған кезде істен шығуы мүмкін.
Қатты пластик пен термопластикалық эластомерлер арасындағы ауысуларда жеткілікті үлкен радиустарды қолданыңыз. Дөңгелектенген ауысулар жергілікті кернеуді азайтады және TPE-нің негізге біркелкі ағуына көмектеседі.
Мүмкін болған жерде тек қабыршақтануға төзімділікке сүйенбей, ығысу мен сығылуға есептеп жобалаңыз. Қабыршақтану жүктемесі күшті байланыс жиегіне шоғырландырады және көптеген қайта қапталған құрылымдар үшін ерекше талапшыл.
Механикалық ұстап тұру элементтері құнды қосымша сенімділікті қамтамасыз ете алады. Өтпелі тесіктер, терезелер, кері ойықтар, жырашықтар және оралатын секциялар эластомерге салқындағаннан кейін қатты компонентке бекітілуге мүмкіндік береді.
Ұстап тұру элементтері қалыптың сенімді толтырылуына және бөлшектің шығарылуына кедергі келтірмеуі тиіс. Өте тар арналар ерте қатып қалуы мүмкін, ал тым агрессивті кері ойықтар аспапты күрделендіріп, қалыптан шығару кезінде TPE-ні зақымдауы мүмкін.
Қайта қаптау аймағында қабырға қалыңдығын жеткілікті біркелкі ұстаңыз. Қалыңдықтың үлкен өзгерістері әркелкі салқындауға, шөгу іздеріне, ішкі кернеуге және интерфейс бойынша жанасу қысымының тұрақсыздығына әкелуі мүмкін.
Негіз бен TPE арасындағы шөгу айырмашылығын қарастырыңыз. Әртүрлі шөгу жинақты қатайтуы да немесе салқындағаннан кейін эластомерді негізден алыстатуы да мүмкін.
Жобаны талқылау кезінде пайдалану жағдайларын ескеріңіз. Майлар, тазартқыштар, жылу, UV әсері, ылғалдылық және қайталанатын сығылу уақыт өте келе эластомерге де, байланысқан интерфейске де әсер етуі мүмкін.
Қабаттану үшін практикалық ақауларды жою тәртібін құрыңыз
Қабаттану байқалғанда бірнеше параметрді бірден өзгертуден аулақ болыңыз. Көп айнымалы реттеулер ақауды уақытша жасырып, оның нақты себебін анықтауды мүмкін емес етуі мүмкін.
Алдымен ақаудың қай жерде болатынын тексеріңіз. Интерфейстегі адгезиялық бұзылу үйлесімділік, ластану, сулану немесе температура мәселелерін көрсетеді, ал TPE ішіндегі когезиялық жыртылу көбіне берігірек байланысты білдіреді.
Бір қалыптан шыққан ақаулы және жарамды бөлшектерді салыстырыңыз. Қақпаның орналасуын, қуыс орнын, цикл уақытын, сыртқы күйін, негіз партиясын, TPE партиясын және оператордың өңдеу тарихын тексеріңіз.
Қуыстар арасындағы заңдылықты іздеңіз. Бір ғана әлсіз қуыс бітелген желдетуді, қалыптың біркелкі емес салқындауын, жергілікті ластануды, зақымдалған текстураны немесе арна ағынының теңгерімсіздігін көрсетуі мүмкін.
Қалып беттерінде босатқыш агенттің жиналуын, коррозияны, қажалуды немесе алдыңғы материалдардан қалған қалдықтарды тексеріңіз. Қалыпқа қызмет көрсету негізбен жанасуға тікелей әсер етеді және адгезияны бақылау жоспарларының бөлігі болуы тиіс.
Оңтайландыру қажет болғанда қарапайым эксперименттік жоспарды қолданыңыз. Балқыма температурасын, қалып температурасын, бүрку жылдамдығын және тығыздау жағдайларын жүйелі түрде өзгертіп, қалған барлық факторларды тұрақты ұстаңыз.
Нәтижелерді технологиялық терезе кестесіне құжаттаңыз. Әр сынақ жағдайы үшін баптауларды, бөлшек салмағын, цикл уақытын, көзге көрінетін ақауларды, адгезия сынағының мәндерін және бұзылу түрін жазыңыз.
Тұрақты жағдайды анықтағаннан кейін жұмыстың жоғарғы және төменгі шектерін белгілеңіз. Тек бір нақты баптауда ғана жұмыс істейтін процесс тұрақсыз және болашақта сапа мәселелерін тудыруы ықтимал.
Операторларды жиектердің ағуы, күміс жолақтар, толық толмау, беттің күңгірттенуі, әдеттен тыс иіс, бөлшек салмағының тұрақсыздығы және қабыршақтану мінез-құлқының өзгеруі сияқты ерте ескерту белгілерін тануға үйретіңіз.
Адгезияны нақты пайдалану жағдайларында тексеріңіз
Бастапқы бөлме температурасындағы қабыршақты жұлу сынағынан өту қайта қаптау сапасының түпкілікті дәлелі емес. Бөлшек күтілетін қоршаған орта және механикалық әсерлердің бүкіл мерзімі бойы өз қасиеттерін сақтауы тиіс.
Валидация сынақтарын қолданылуына сәйкес таңдаңыз. Тұтынушылық тұтқалар тер, күннен қорғайтын крем және қайталама иілу сынақтарын талап етуі мүмкін, ал өнеркәсіптік компоненттерге майға, жуғыш затқа, жылуға немесе дірілге төзімділік қажет болуы мүмкін.
Қажет болған жағдайда үлгілерді сынақ алдында кондициялаңыз. Жылумен ескіру, ылғал әсері, суық циклдеу, суға батыру және химиялық әсер жедел сынақ байқамайтын кешіктірілген интерфейс бұзылуын анықтай алады.
Тек қолайлы орындарды емес, ең төмен көрсеткішті аймақтарды сынаңыз. Бұрыштар, жұқа учаскелер, қақпаға жақын аймақтар, дәнекер тігістері және қатты иілген беттер көбіне ең пайдалы ақпарат береді.
Өндірісті мақұлдамас бұрын қабылдау критерийлерін анықтаңыз. Сынақ әдісін, үлгі санын, кондициялау тәртібін, бұзылу шегін, бұзылу түрін және тұрақты сапа тексерулерінің жиілігін көрсетіңіз.
Осы талаптарды материал жеткізушілерімен, қалыптаушылармен және сапа топтарымен бөлісіңіз. Адгезия сипаттамасы жүйелік нәтиже болып табылады, сондықтан өзара байланыссыз спецификациялар өндіріс кезінде болдырмауға болатын белгісіздік туғызады.
Қорытынды: Бүкіл интерфейсті бақылау арқылы адгезияны жақсартыңыз
Қайта қаптауда термопластикалық эластомер адгезиясын жақсарту температураны немесе қысымды арттырудан әлдеқайда көп әрекетті талап етеді. Ең берік нәтижелер материалдарды сәйкестендіру, беттерді дайындау, жылуды бақылау және толық процесті валидациялау арқылы алынады.
Операторлар үшін ең тиімді тәсіл — жүйелі ақауларды жою: алдымен үйлесімділікті растау, негіз бетін қорғау, қалыптау жағдайларын тұрақтандыру және әрбір жақсартуды тексеру үшін қайталанатын сынақтарды қолдану.
Интерфейс өндірістің маңызды элементі ретінде жобаланып, өңделіп және тексерілгенде, қабаттану қаупі төмендейді, ал қайта қапталған бөлшектер пайдалану барысында күтілетін икемділікті, ұсталымды және беріктікті қамтамасыз етеді.