Өнім бойынша жылдам навигация
Баға ұсынысын алу
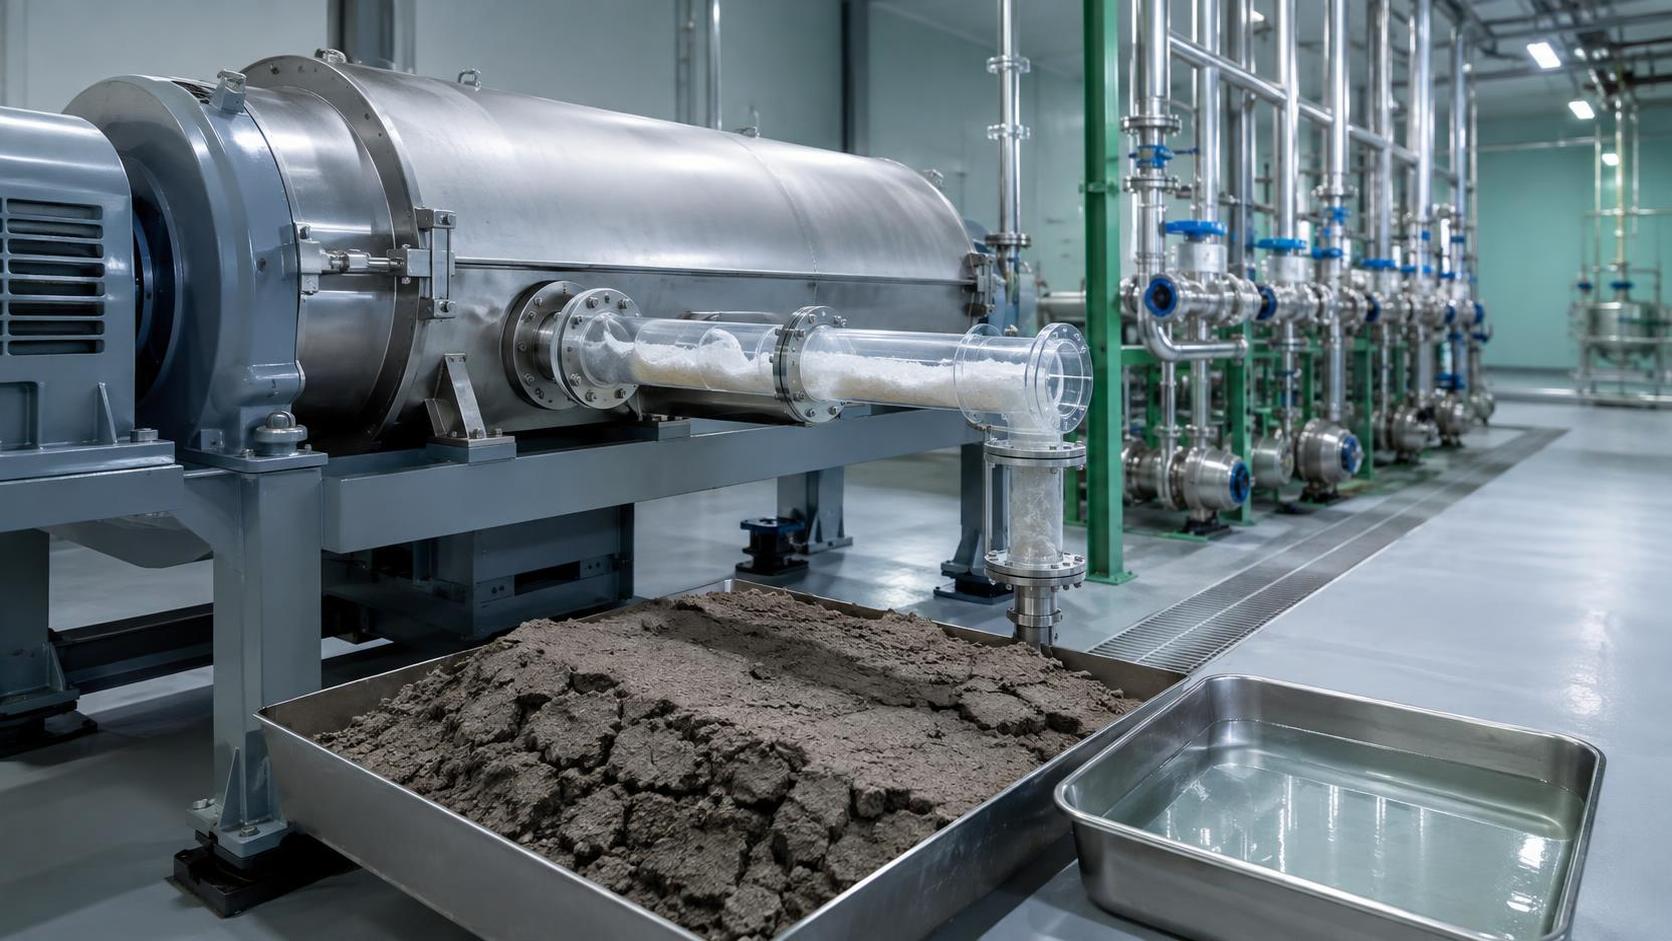
Тұнбаны сусыздандыру қондырғысы ылғалдырақ кек, лайлы центрат, тұрақсыз фильтрат немесе полимердің шамадан тыс шығынын бере бастағанда, себеп көбіне тек сусыздандыру машинасында болмайды. Центрифуга, таспалы пресс, бұрандалы пресс немесе сүзгі-пресс тұнба берік, ығысуға төзімді флокулаларға дейін кондицияланған кезде ғана тиімді жұмыс істей алады. Сондықтан дұрыс Полиакриламид флокулянтын таңдау жай сатып алу таңдауы емес, технологиялық шешім болып табылады.
Практикалық бастапқы қадам — полимердің заряд түрін, заряд тығыздығын, молекулалық массасын және өнім пішінін нақты тұнба мен қолданылатын жабдыққа сәйкестендіру. Сусыздандырудың көпшілік қолданбалары үшін ең үздік үміткер міндетті түрде стаканда көзге көрінетін ең ірі флокулаларды түзетін полимер емес. Ол тұрақты кек, қолайлы фильтрат мөлдірлігі, басқарылатын дозалау және тұнба беруіндегі қалыпты өзгерістер кезінде сенімді жұмыс беретін өнім.
Полимер таңбасынан емес, тұнбадан бастаңыз
Тұнба біртекті материал емес. Оның бөлшек өлшемі, органикалық құрамы, минералдық фракциясы, pH мәні, сілтілігі, тұздылығы, температурасы, қалдық коагулянттары және биологиялық белсенділігі флокулянттың жұмысына әсер етеді. Бір ағынды сулар желісінде жақсы жұмыс істейтін өнім, сусыздандыру жабдығы өзгеріссіз қалса да, технологиялық өзгерістен кейін нашар нәтиже беруі мүмкін.
Өнімдерді іріктемес бұрын тұнбаның қайдан шығатынын және оның бұған дейін қалай өңделгенін анықтаңыз. Бастапқы тұнба, артық белсенді тұнба, аралас тұнба, химиялық жолмен тұндырылған тұнба және өнеркәсіптік технологиялық тұнба әдетте әртүрлі кондициялау тәсілдерін талап етеді. Бұл қоюландырылған, ашытылған, әкпен өңделген, тотықтырылған немесе басқа ағынмен араластырылған тұнбаға да қатысты.
- Бастапқы тұнба көбіне ірірек, оңай тұнатын қатты заттарды қамтиды және полимермен орташа өңдеуге жақсы жауап беруі мүмкін.
- Артық белсенді тұнбаны майда биологиялық қатты заттарға, жасушадан тыс полимерлік заттарға және байланысқан судың жоғары мөлшеріне байланысты сусыздандыру әдетте қиынырақ.
- Аралас бастапқы және биологиялық тұнба араластыру арақатынасы өзгерген сайын айтарлықтай өзгеруі мүмкін.
- Бейорганикалық немесе металл гидроксидті тұнба биологиялық тұнбадан өзгеше заряд профилін қажет етуі мүмкін және pH мен еріген тұздарға сезімтал болуы ықтимал.
- Майлы, беттік-белсенді заттарға бай немесе органикалық құрамы жоғары өнеркәсіптік тұнба алдыңғы сатыдағы химия бақыланбаса, флокулалардың беріктігін нашар көрсетуі мүмкін.
Жоба тобы мүмкіндігінше бірден көп жұмыс жағдайынан репрезентативті сынамалар сұратуы тиіс. Тынық, тұрақты кезеңде алынған бір сынама ең жоғары өндіріс, нөсер суының енуі, партиялық төгінді, жуу циклдері немесе алдыңғы сатыдағы химиялық дозалаудың өзгеруі кезінде түзілетін тұнбаны көрсетпеуі мүмкін. Мақсат — тек мінсіз зертханалық жағдайда жұмыс істейтін өнімді емес, қолдану ауқымы жарамды полимерді таңдау.
Маркасын нақтыламас бұрын заряд класын таңдаңыз
Полиакриламид флокулянттары әдетте катиондық, аниондық, иондық емес және амфотерлік өнімдер болып бөлінеді. Дұрыс класс негізінен қалқыма бөлшектердің беттік заряды мен құрамына байланысты, алайда тұнбаның мінез-құлқына зарядтан басқа факторлар да әсер ететіндіктен, оны сынақ арқылы растау қажет.
Сусыздандыруда артық белсенді тұнбамен жұмыс істегенде алдымен катиондық полимерлер жиі бағаланады, бірақ «катиондық» толық сипаттама емес. Катиондық маркалар төменнен өте жоғарыға дейінгі заряд тығыздығында болуы мүмкін. Зарядтың тым аз болуы коллоидты қатты заттардың жеткіліксіз тұрақсыздануына әкелуі мүмкін. Тым жоғары заряд артық дозалауға, зарядтың кері айналуына, сынғыш флокулаларға немесе фильтрат сапасының нашарлауына әкелуі ықтимал. Дұрыс марка — жүйені дозалау өзгерістеріне шамадан тыс сезімтал етпей, агрегацияны қамтамасыз ететін марка.
Молекулалық масса көпірленуді анықтайды, бірақ оның жоғары болуы автоматты түрде жақсы емес
Молекулалық масса полимер тізбегінің ұзындығына және полимердің бөлшектерді өзара байланыстыру қабілетіне әсер етеді. Молекулалық массасы жоғары өнімдер тұнба көпірленуге жақсы жауап бергенде, аз дозада ірі, берік флокулалар түзе алады. Бұл таспалы престер және су қозғалмалы кек арқылы ағуы маңызды басқа жүйелер үшін құнды болуы мүмкін.
Алайда өте жоғары молекулалық масса араластыру мәселелерін де тудыруы мүмкін. Полимер тез және біркелкі дисперсияланбаса, жергілікті артық дозалау гель тәрізді массаларды немесе біркелкі емес флокулаларды түзуі мүмкін. Қарқынды ығысуы бар жабдықта ірі флокулалар су бөлінбей тұрып ыдырап кетуі мүмкін. Ондай жағдайда бастапқы флокулалар мөлшері кішірек болып көрінсе де, молекулалық массасы төмен немесе орташа марка тұрақтырақ нәтиже бере алады.
Молекулалық массаны араластыру сұлбасымен бірге бағалаңыз. Өнім полимерді жеткіліксіз енгізуді, нашар жобаланған статикалық араластыруды, сорғыдағы шамадан тыс ығысуды немесе жетілу уақытының жеткіліксіздігін өтей алмайды. Операторлар кондициялау резервуарында флокулалар түзілетінін, бірақ пресс не центрифугаға жеткенше жоғалып кететінін хабарласа, мәселе полимер химиясында емес, механикалық ығысуда болуы мүмкін.
Флокулянтты сусыздандыру жабдығына сәйкестендіріңіз
Әрбір сусыздандыру технологиясы флокула өлшеміне, дренаждық мінез-құлыққа және ығысуға төзімділікке әртүрлі талаптар қояды. Таңдау үдерісі полимерді дайындаудан бастап соңғы кекті шығаруға дейінгі толық жолды қамтуы тиіс.
Таспалы сүзгі-престер
Таспалы престер әдетте гравитациялық аймақта еркін дренаждалатын және сығылу кезінде тұтастығын сақтайтын көзге анық көрінетін, жақсы түзілген флокулаларды талап етеді. Жарамды полимер суды жылдам босатуы, бірақ шамадан тыс майда қатты заттардың таспа арқылы өтуіне жол бермеуі тиіс. Тым ұсақ флокулалар лайлы фильтрат беруі мүмкін; ал тым ірі, жұмсақ немесе жабысқақ флокулалар таспаны бітеп, өнімділікті төмендетуі ықтимал.
Центрифугалар
Центрифугалар кондицияланған тұнбаны елеулі ығысуға ұшыратады. Таңдалатын өнім үдету мен тасымалдау кезінде құрылымын сақтайтын тығыз флокулалар түзеді. Кектегі қатты заттар, центрат мөлдірлігі, айналу моменті, дифференциалды жылдамдық және полимер дозасы бірге қарастырылуы тиіс. Кек құрғақтығын жақсартып, бірақ центрат сапасын күрт нашарлататын марка қатты заттардың жоғалуын тек төменгі ағынға ығыстыруы мүмкін.
Бұрандалы престер және айналмалы барабан жүйелері
Бұл жүйелер көбіне суды тұрақты бөлетін және елек бетін жағылмайтын не бітемейтін флокулалардан пайда көреді. Полимерді таңдау тек қатты заттарды ұстауды емес, кек құрылымын және ажырау сипаттамаларын да ескеруі тиіс. Жабысқақ кек тазалау жиілігін арттырып, тиімді жұмыс уақытын азайтуы мүмкін.
Сүзгі-престер
Сүзгі-престер әдетте анағұрлым тығыз кек түзу механизміне сүйенеді. Полимер циклді баяулататын сығылмалы, өткізгіштігі төмен қатты заттар түзбей, сүзуді қолдауы тиіс. Химиялық тұндыру қолданылған жағдайда флокулянттың, коагулянттың, pH реттегіш химикаттардың және беру қысымының өзара әсері мұқият қарауды қажет етеді.
Іріктеу сынақтарын дұрыс ретпен жүргізіңіз
Стакандық сынақ үміткерлер ауқымын тарылту үшін пайдалы, бірақ оны сусыздандыру өнімділігінің түпкілікті дәлелі ретінде қарастыруға болмайды. Стакандық сынақ полимердің флокулалар түзе алатынын, тұнудың қаншалықты тез басталатынын және мөлдір үстіңгі сұйықтықтың түзілетінін көрсетеді. Ол таспалы дренажды, центрифугадағы ығысуды, бұрандалы престегі сүзуді немесе кектің ажырауын толық қайталамайды.
Неғұрлым сенімді бағалау реті тұнбаның негізгі сипаттамасын анықтаудан басталып, зертханалық іріктеуден өтеді, содан кейін нәтижені жабдықтың репрезентативті жұмыс жағдайларында растайды.
- Бастапқы деңгейді тіркеңіз. Берілетін қоспадағы қатты заттарды, pH мәнін, қажет болған жағдайда электрөткізгіштікті, тұнба көзін, ағымдағы химиялық өңдеуді, қолданыстағы полимер дозасын, кектегі қатты заттарды, фильтрат немесе центрат көрінісін және жұмыс шектеулерін өлшеңіз не құжаттаңыз.
- Үміткер полимерлерді бірізді дайындаңыз. Әрбір сынама үшін бірдей сұйылту суын, концентрацияны, жетілдіру уақытын және араластыру рәсімін қолданыңыз. Біркелкі емес дайындау бір марканы шын мәніндегіден жақсырақ не нашарлау етіп көрсетуі мүмкін.
- Заряд пен доза ауқымын іріктеңіз. Тек ұқсас маркаларды сынаудың орнына бірнеше заряд тығыздығы мен молекулалық масса ауқымын салыстырыңыз. Флокула түзілуін, үстіңгі сұйықтықтың мөлдірлігін, тұну мінез-құлқын және аздаған доза өзгерістеріне сезімталдықты бақылаңыз.
- Ығысуға төзімділікті бағалаңыз. Флокулалар түзілгеннен кейін сорғылауды немесе жабдыққа кіруді орынды түрде көрсететін араластыруды қолданыңыз. Сынғыш флокулалар жұмсақ стакандық сынақта перспективалы көрінгенімен, жұмыс барысында істен шығуы мүмкін.
- Пилоттық немесе бақыланатын өндірістік сынақ жүргізіңіз. Беру жағдайлары мен жабдық параметрлерін мүмкіндігінше тұрақты ұстай отырып, нақты сусыздандыру қондырғысында жетекші үміткерлерді сынаңыз.
- Жалпы пайдалану әсерін салыстырыңыз. Кектің құрғақтығын, қатты заттарды ұстауды, полимер шығынын, өнімділікті, тазалау жүктемесін, фильтратты өңдеуді және технологиялық тұрақтылықты қарастырыңыз. Таңдауды тек ең төмен дозаға негіздемеңіз.
Өндірістік сынақ кезінде бір уақытта тек бір негізгі айнымалыны өзгертіңіз. Полимер маркасын, полимер дозасын, беру жылдамдығын, таспа жылдамдығын, центрифуганың дифференциалды жылдамдығын және сұйылту параметрлерін қатар өзгерту нәтижені түсіндіруді қиындатады. Қысқа сынақ өзгеретін тұнба сипаттамаларының әсерін де байқамауы мүмкін, сондықтан нәтижелер сынақ кезіндегі беру жағдайларымен салыстырылуы тиіс.
Өнім пішіні мен дайындау сапасын назардан тыс қалдырмаңыз
Флокулянт өнім желісі мен қолданылуына қарай құрғақ ұнтақ, кері эмульсия, дисперсия немесе пайдалануға дайын сұйықтық түрінде жеткізілуі мүмкін. Өнім пішіні сақтауға, өңдеуге, еру уақытына, автоматтандыру қажеттіліктеріне және дайындау қателерінің тәуекеліне әсер етеді.
Құрғақ полимер көбіне толық белсендіруге жету үшін бақыланатын ылғалдандыруды және жеткілікті жетілдіру уақытын талап етеді. Ұнтақтың нашар дисперсиялануы «балық көзі» деп аталатын, ішінде құрғақ полимер қамалып қалған жартылай гидратталған кесектерді түзуі мүмкін. Бұл кесектер белсенді материалды ысырап етеді және желілерді бітеп не флокуляция тұрақтылығын төмендетуі мүмкін. Эмульсиялық өнімдер тезірек дайындалуды ұсынуы мүмкін, бірақ олар тиісті инверсиялау, сұйылту және сақтау тәжірибелерін талап етеді. Таңдалатын пішін нысандағы қолжетімді жабдыққа, операторлардың жұмыс тәртібіне, су сапасына және кеңістік шектеулеріне сай келуі тиіс.
Дайындау суына назар аудару қажет. pH мәні қолайсыз, қаттылығы шамадан тыс, қалқыма қатты заттары бар немесе үйлеспейтін қалдық химикаттары бар су полимердің гидратациясын төмендетуі не өнімділікті өзгертуі мүмкін. Дайындау суы немесе сұйылту арақатынасы өзгергендіктен, бір полимер тұрақсыз болып көрінуі мүмкін. Өнімді жарамсыз деп бағаламас бұрын ұсынылатын дайындау концентрациясын, жетілдіру уақытын, сұйылту ауқымын және беру нүктесінің орналасуын растаңыз.
Жұмыс белгілерін таңдау нышаны ретінде түсініңіз
Көзге көрінетін белгілер полимердің сәйкес келмеуін пайдалану мәселесінен ажыратуға көмектеседі. Олар сынақты алмастырмауы тиіс, алайда пайдалы бағыт береді.
- Флокула мөлшері жеткілікті болып көрінгенімен, фильтрат немесе центрат лайлы болса: флокулалар кеуекті болуы, доза шамадан тыс болуы немесе жабдық параметрлеріне байланысты майда бөлшектер өтіп кетуі мүмкін.
- Ірі, гель тәрізді флокулалар және нашар дренаж: бұл артық дозалауды, полимердің нашар таралуын немесе шамадан тыс сығылмалы флокулалар түзетін марканы көрсетуі мүмкін.
- Баяу тұнатын немесе ұстауы әлсіз майда флокулалар: заряд тығыздығы тым төмен, молекулалық масса жарамсыз немесе алдыңғы сатыдағы коагуляция жеткіліксіз болуы мүмкін.
- Төмен беру жылдамдығында жақсы нәтиже, бірақ жоғары өнімділікте істен шығу: полимерді ауыстырмас бұрын араластыру энергиясын, полимер беру мүмкіндігін, жетілдіру уақытын және ығысу әсерін тексеріңіз.
- Алдыңғы сатыдағы өңдеу өзгерістерінен кейін өнімділіктің кенет төмендеуі: pH реттеуін, металл тұзының дозасын, биологиялық процестің жағдайын, беттік-белсенді заттардың түсуін және араластырылатын тұнба ағындарының үлесін тексеріңіз.
Сатып алу сипаттамасын өнімділік шектері негізінде белгілеңіз
Таңдаулы марка анықталған соң, жоба сипаттамасы полимердің заряд түрінен көп ақпаратты қамтуы тиіс. Онда тұнба көзі, күтілетін қатты заттар ауқымы, жабдық түрі, өнім пішіні, дайындау талаптары, сынақ әдісі және қабылдау үшін қолданылатын өнімділік көрсеткіштері белгіленуі керек. Бұл тұнба сипаттамалары өзгергенде немесе кейін балама марка ұсынылғанда екіұштылықтың алдын алады.
Бір тұрақты дозаны күтудің орнына, қолайлы жұмыс шектерін анықтау да пайдалы. Практикалық сипаттама ерітіндіні дайындау және дозаны реттеу жөніндегі нақты нұсқаулармен бірге, қатты заттардың белгіленген ауқымында тұрақты кондициялауды талап етуі мүмкін. Соңғы сатып алудан бұрын сақтау үйлесімділігін, қаптаманы, жарамдылық мерзіміне қойылатын талаптарды, тасымалдау жағдайларын, қауіпсіздік құжаттамасын және қолданылатын жергілікті өңдеу талаптарын растау керек.
Ең сенімді таңдау шешімі репрезентативті тұнба сынамаларын, тәртіпті полимер дайындауды, жабдыққа тән сынақтарды және кек сапасын, қатты заттарды ұстауды әрі пайдалану тұрақтылығын теңгерімді бағалауды біріктіруден туындайды. Бұл тәсіл Полиакриламид флокулянтын бір ғана визуалды сынақ бойынша бағалаудан сақтайды және беру жағдайлары еріксіз өзгерген кезде сусыздандыру жүйесін басқаруды жеңілдетеді.
Бүгін бізге сұрауыңызды жіберіңіз